WWenn Sie ein Metallgehäuse entwerfen — einen Schaltschrank, eine Steuerbox, ein Instrumentengehäuse — ist eine der ersten Fertigungsentscheidungen, die Sie treffen müssen, wie die Ecken verbunden werden. Zwei Methoden dominieren die Blechfertigung: die Ecken zuschweißen oder sie aus einem einzigen durchgehenden Blech falten. Die Wahl ist nicht offensichtlich. Eine geschweißte Ecke bietet maximale strukturelle Festigkeit und Dichtheit, bringt jedoch Wärmeverzug, zusätzliche Nachbearbeitungsschritte und höhere Stückkosten mit sich. Eine gefaltete Ecke vermeidet Wärme vollständig und beschleunigt die Produktion, hat jedoch Geometriegrenzen und erfüllt möglicherweise nicht jede Dichtungsanforderung. Dieser Leitfaden erläutert die tatsächlichen Unterschiede zwischen geschweißten und gefalteten Ecken, damit Sie die richtige Verbindung für Ihr Gehäuse spezifizieren können, bevor das erste Angebot eingeht.
Was sind geschweißte Ecken?
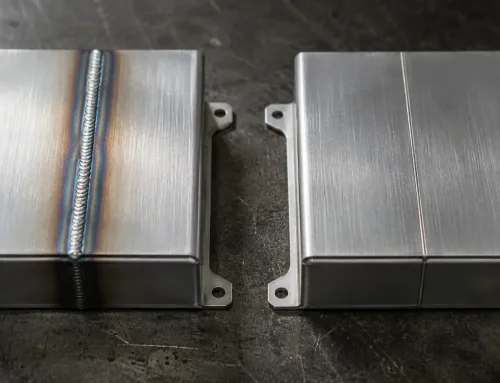
Eine geschweißte Eckverbindung entsteht durch Verschmelzen zweier aneinandergrenzender Blechtafeln an ihren Kanten mittels eines Schweißverfahrens — typischerweise MIG (Metall-Inertgas), TIG (Wolfram-Inertgas) oder Punktschweißen. Die Schweißnaht schmilzt das Grundmaterial und fügt oft Schweißdraht hinzu, um eine dauerhafte metallurgische Verbindung zwischen den beiden Tafeln herzustellen.
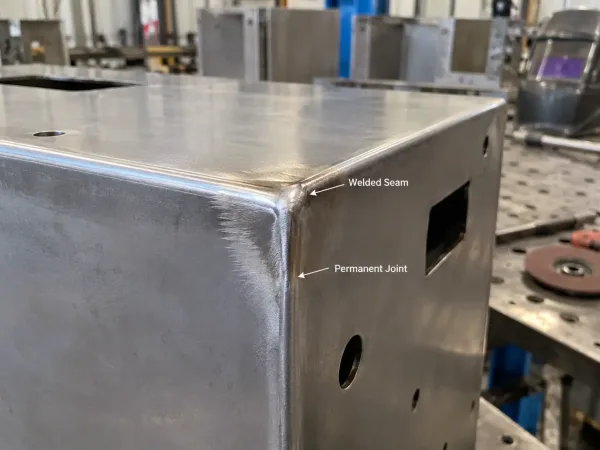
Nahaufnahme einer geschweißten Gehäuseecke mit den verbundenen Blechtafeln und der fertigen Naht.
Geschweißte Ecken sind üblich bei Schwerlastgehäusen, Außenschränken und allen Anwendungen, bei denen strukturelle Integrität und Umgebungsdichtheit kritisch sind. Die durchgehende Schweißnaht bildet eine Barriere, die Wassereintritt, Staub und mechanischen Belastungen widersteht.
Allerdings konzentriert das Schweißen 000–5.000 °C Hitze in ein dünnes Stahlblech. Bei Gehäusen aus 1,0–2,0 mm kaltgewalztem oder verzinktem Stahl, kann jede geschweißte Ecke die umgebende Tafel um 0,3–0,8 mm verziehen. Ein typisches Gehäuse hat 6–10 Eckverbindungen, und der kumulative Verzug kann einen Türrahmen 1–2 mm aus dem Winkel drücken — genug, um ein ordnungsgemäßes Aufliegen der Tür oder eine Dichtungsverdichtung zu verhindern. Nach dem Schweißen erfordern die meisten Gehäuse ein Schleifen, um die Schweißnaht zu glätten, gefolgt von einer Oberflächenbehandlung wie Lackieren oder Pulverbeschichten. Der Schleifschritt entfernt lokal Material und kann das Grundmaterial dünner machen, wenn er nicht sorgfältig kontrolliert wird.
Was sind gefaltete Ecken?
Eine gefaltete Ecke — auch geformte Ecke oder Biegeecke genannt — entsteht durch Biegen eines einzelnen Blechs entlang einer geritzten oder vorgestanzten Linie, um einen 90°-Winkel zu bilden. Das Blech bleibt durchgehend; es wird kein Füllmaterial hinzugefügt und keine Wärme eingebracht.
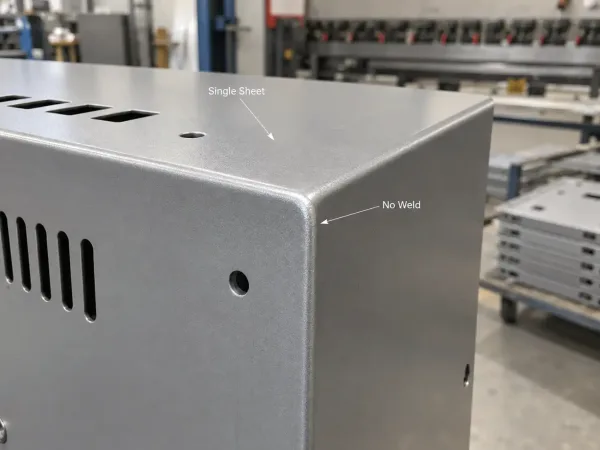
Nahaufnahme einer gefalteten Gehäuseecke, geformt aus einem einzigen durchgehenden Blech.
Gefaltete Ecken sind der Standardansatz für die meisten kommerziellen und industriellen Gehäuse, einschließlich Serverracks, Schalttafeln und Instrumentengehäusen. Die Biegung erfolgt typischerweise auf einer Abkantpresse, und der Eckenradius wird durch die Werkzeuge und die Duktilität des Materials bestimmt. Da kein Schweißen erfolgt, gefaltete Ecken vermeiden Wärmeverzug vollständig. Das Paneel bleibt flach, die Beschichtung bleibt intakt, und der Produktionszyklus ist deutlich schneller — ein einzelner Bediener kann alle vier Ecken eines Gehäuses in unter 60 Sekunden mit der richtigen Ausrüstung umformen.
Die Hauptbeschränkung gefalteter Ecken ist die Geometrie. Der Biegeradius wird durch die Materialstärke und das Gesenkbiegewerkzeug eingeschränkt. Scharfe Innenkanten — unter 0,5× der Materialstärke — sind ohne Rissbildung nicht realisierbar, insbesondere bei Aluminium und Edelstahl. Für Gehäuse, die komplexe dreidimensionale Formen oder sehr enge Eckradien erfordern, kann das Falzen allein nicht ausreichend sein.
Geschweißte vs. gefaltete Ecken: Ein direkter Vergleich
Die folgende Tabelle vergleicht die beiden Eckverbindungsmethoden anhand der Dimensionen, die für Gehäusedesign und Beschaffung am wichtigsten sind.
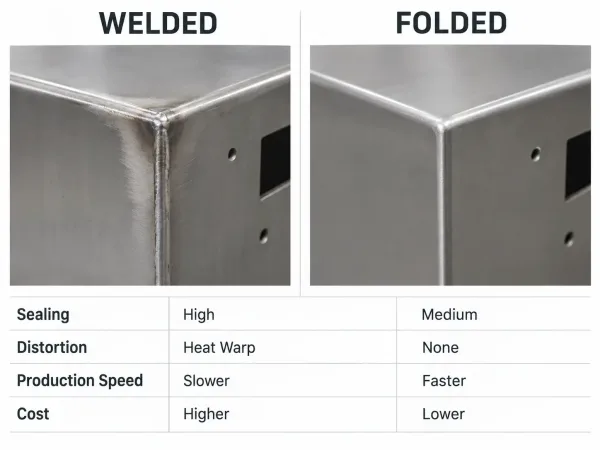
Technischer Vergleich geschweißter und gefalteter Eckverbindungen für Gehäusedesign- und Fertigungsentscheidungen.
| Abmessung | Geschweißte Ecken | Gefaltete Ecken |
|---|---|---|
| Strukturelle Festigkeit | Höchste — erzeugt eine dauerhafte metallurgische Verbindung | Hoch — erhält die Materialintegrität, aber die Verbindung ist nicht verschmolzen |
| Dichtungsleistung | Ausgezeichnet — durchgehende Schweißnaht kann IP66/IP67 erreichen | Gut bis mäßig — hängt von der Dichtungsausführung und Flanschüberlappung ab |
| Wärmeverzug | Erheblich — 0,3–0,8 mm Verzug pro Schweißnaht bei dünnem Stahl | Keiner — kein Wärmeeintrag |
| Oberflächenbeschaffenheit | Erfordert Nachschleifen und Neubeschichtung nach dem Schweißen | Sauber — keine Nachbearbeitung an der Ecke erforderlich |
| Produktionsgeschwindigkeit | Langsamer — Schweißen + Schleifen + Nachbearbeitung erfordern 3–10 Minuten pro Teil | Schnell — Umformung dauert Sekunden pro Ecke |
| Kosten pro Teil | Höher — Arbeitskraft, Verbrauchsmaterial und Nacharbeit | Niedriger — weniger Prozessschritte |
| Geometrische Grenzen | Flexibel — kann komplexe Formen und unterschiedliche Materialstärken verbinden | Begrenzt durch Biegeradius und Materialduktilität |
| Materialkompatibilität | Funktioniert bei allen Metallen; verzinkte und beschichtete Metalle erfordern besondere Sorgfalt | Am besten bei duktilen Metallen (CRS, Aluminium, Edelstahl); dicke Bleche über 3 mm sind schwerer zu falzen |
| IP-Schutzart-Potenzial | IP66/IP67 mit durchgehender Schweißnaht erreichbar | IP54 mit gedichteten Flanschen erreichbar; höhere Schutzarten erfordern sekundäre Abdichtung |
Wann geschweißte Ecken zu spezifizieren sind
Geschweißte Ecken sind die richtige Wahl, wenn eine der folgenden Bedingungen zutrifft.
Eine hohe IP-Schutzart ist erforderlich. Für IP66, IP67 oder Waschumgebungen, bietet eine durchgehende Schweißnaht eine dauerhaft abgedichtete Ecke, die keine Dichtung über die Produktlebensdauer zuverlässig erreichen kann. Outdoor-Telekommunikationsgehäuse, Lebensmittelverarbeitungsanlagen und Marineschränke erfordern typischerweise geschweißte Ecken.
Strukturelle Belastungen sind erheblich. Wenn das Gehäuse schwere interne Komponenten tragen, Vibrationen widerstehen oder mechanischen Aufprall aushalten muss, bieten geschweißte Verbindungen die höchste Verbindungsfestigkeit. Rack-montierte Servergehäuse und industrielle Maschinenschutzvorrichtungen fallen oft in diese Kategorie.
The geometry cannot be folded. When the enclosure design includes complex three-dimensional shapes, irregular angles, or joints between panels of different thicknesses, welding is the only practical option.
The budget allows for higher unit cost. Welded corners add 20–30% to the per-part cost compared to folded corners, primarily due to labor, consumables, and post-weld finishing. For low-volume projects — under 500 units — this cost premium may be acceptable if the performance requirements demand it.
Wann gefaltete Ecken zu spezifizieren sind
Folded corners are the better choice in most standard enclosure applications.
IP54 or lower is sufficient. For indoor electrical panels, control boxes, and server racks, a well-designed gasketed flange with folded corners can reliably achieve IP54. The gasket compresses evenly along the continuous flange, and there is no weld bead to create stress concentration points.
Production speed and cost matter. Folded corners eliminate welding, grinding, and recoating steps. For high-volume orders — 1,000 units or more — the cost savings are substantial, often 25–40% lower per-part cost compared to welded corners.
Surface finish is critical. Folded corners maintain the original coating integrity. No grinding means no risk of thinning the parent metal or creating localized corrosion points. For powder-coated or anodized enclosures, folded corners preserve the finish quality.
The enclosure geometry is straightforward. Standard rectangular enclosures with 90° corners and inside radii of 1.0× material thickness or greater are ideal candidates for folding. The press brake can form these corners quickly and consistently.
Wie Material und Stärke die Wahl beeinflussen
The material type and sheet thickness are the two most important variables in the welded-versus-folded decision. The table below summarizes the key constraints.
| Material | Foldable Thickness Range | Welding Notes |
|---|---|---|
| Cold-rolled steel (CRS) | 0.8–3.0 mm | Easy to weld; distortion manageable with balanced sequences |
| Galvanized steel (SGCC) | 0.8–2.5 mm | Zinc coating burns off near weld; requires post-weld zinc repair |
| Stainless steel | 0,8–2,0 mm | More springback than CRS; tighter tooling needed for consistent folds |
| Aluminium | 0.8–2.5 mm | Prone to cracking on tight radii in tempered alloys (e.g., 6061-T6); welding requires TIG or MIG with appropriate filler |
General rule: For sheets under 2.0 mm, folding is almost always more cost-effective and produces better cosmetic results. For sheets above 3.0 mm, welding becomes more practical because the increased thickness resists distortion and the fold radius becomes impractically large. Between 2.0 and 3.0 mm, the decision depends on the specific material, the enclosure geometry, and the IP requirement.
Wie IP-Anforderungen die Entscheidung beeinflussen
The target IP rating is often the deciding factor between welded and folded corners. The table below maps IP ranges to the recommended corner joint approach.
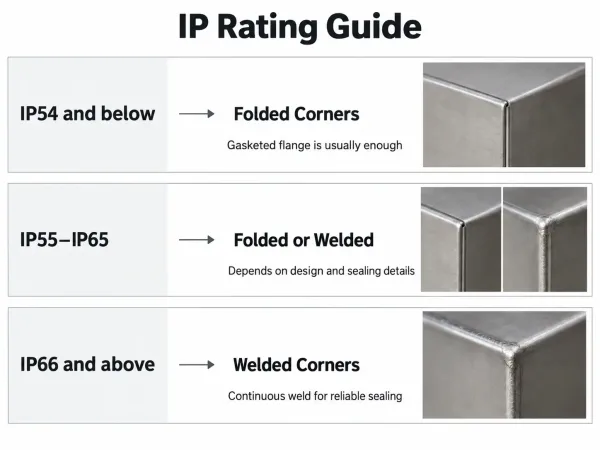
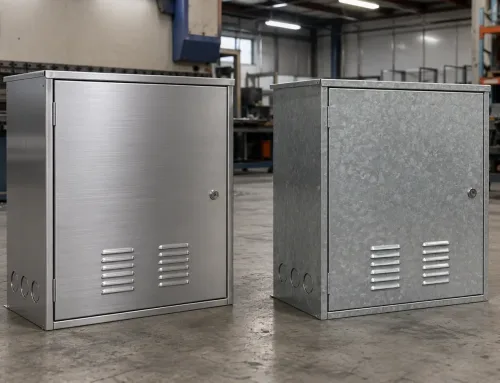
Engineering guide showing when folded or welded corners are recommended based on enclosure IP rating.
| IP Range | Recommended Corner Joint | Reasoning |
|---|---|---|
| IP54 and below | Folded corners with gasketed flange | Gasket provides the environmental seal; corner joint only needs structural integrity |
| IP55–IP65 | Folded corners possible with careful design; welded preferred for reliability | Requires continuous gasket channels, proper drainage, and sealed fastener points; folded corners must avoid capillary paths |
| IP66 and above | Welded corners required | Continuous weld bead creates a permanent barrier independent of gasket compression |
Key point: Specifying a high IP rating on the drawing without specifying the corner joint method is a common source of RFQ delays. Manufacturers will ask for clarification because the IP requirement directly determines whether welding is needed — and that affects cost, lead time, and DFM considerations.
DFM-Überlegungen für Eckverbindungen
From a manufacturer’s perspective, the corner joint specification on your drawing triggers a series of production decisions. Getting it right at the RFQ stage avoids costly back-and-forth.
Specify the corner joint type explicitly. Do not assume the manufacturer will choose the right method. Write “welded corner — continuous weld, grind smooth” or “folded corner — 1.0 mm inside radius” on the drawing. Ambiguous corner notes lead to technical clarification requests that delay quoting.
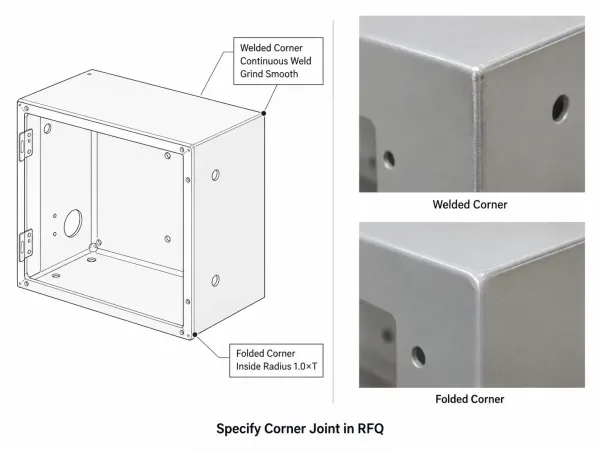
Drawing-based guidance for specifying welded or folded corner joints in enclosure RFQs and DFM reviews.
Account for weld distortion in your tolerance stack. If you specify welded corners, add 0.5–1.0 mm of distortion allowance to adjacent flat surfaces. Holding ±0.2 mm flatness on a panel with eight welded corners is not realistic without post-weld straightening, which adds cost.
Consider the coating sequence. Welded corners must be ground before painting or powder coating. If the drawing specifies a coating thickness of 60–80 µm, the weld area may require additional coating passes to achieve uniform coverage. Folded corners do not have this issue.
Think about gasket seating. For folded corners with a gasketed seal, ensure the gasket channel is continuous around the corner. A break in the gasket path at the corner fold is a common failure point in IP testing.
Review the flange design. Folded corners require a flange overlap of at least 1.5× material thickness for structural integrity. If the enclosure design has very short flanges, the corner may not fold cleanly or may crack at the bend line.
Wichtige Erkenntnisse
- Welded corners provide the highest structural strength and sealing performance, but they introduce heat distortion, require post-weld finishing, and cost more per part.
- Folded corners are faster, cheaper, and preserve surface finish, but they have geometry limits and may not meet high IP ratings without secondary sealing.
- Material and thickness are the primary decision drivers: thin, ductile metals favor folding; thick plates or complex geometries favor welding.
- IP requirements often make the decision for you: IP54 and below → folded; IP66 and above → welded.
- Specify the corner joint type on your drawing to avoid RFQ delays and ensure the manufacturer quotes the correct process.
Häufig gestellte Fragen
Need a DFM review on your enclosure design? Our engineering team can evaluate your corner joint specifications and provide recommendations within 24 hours. Kontaktieren Sie uns to get started.