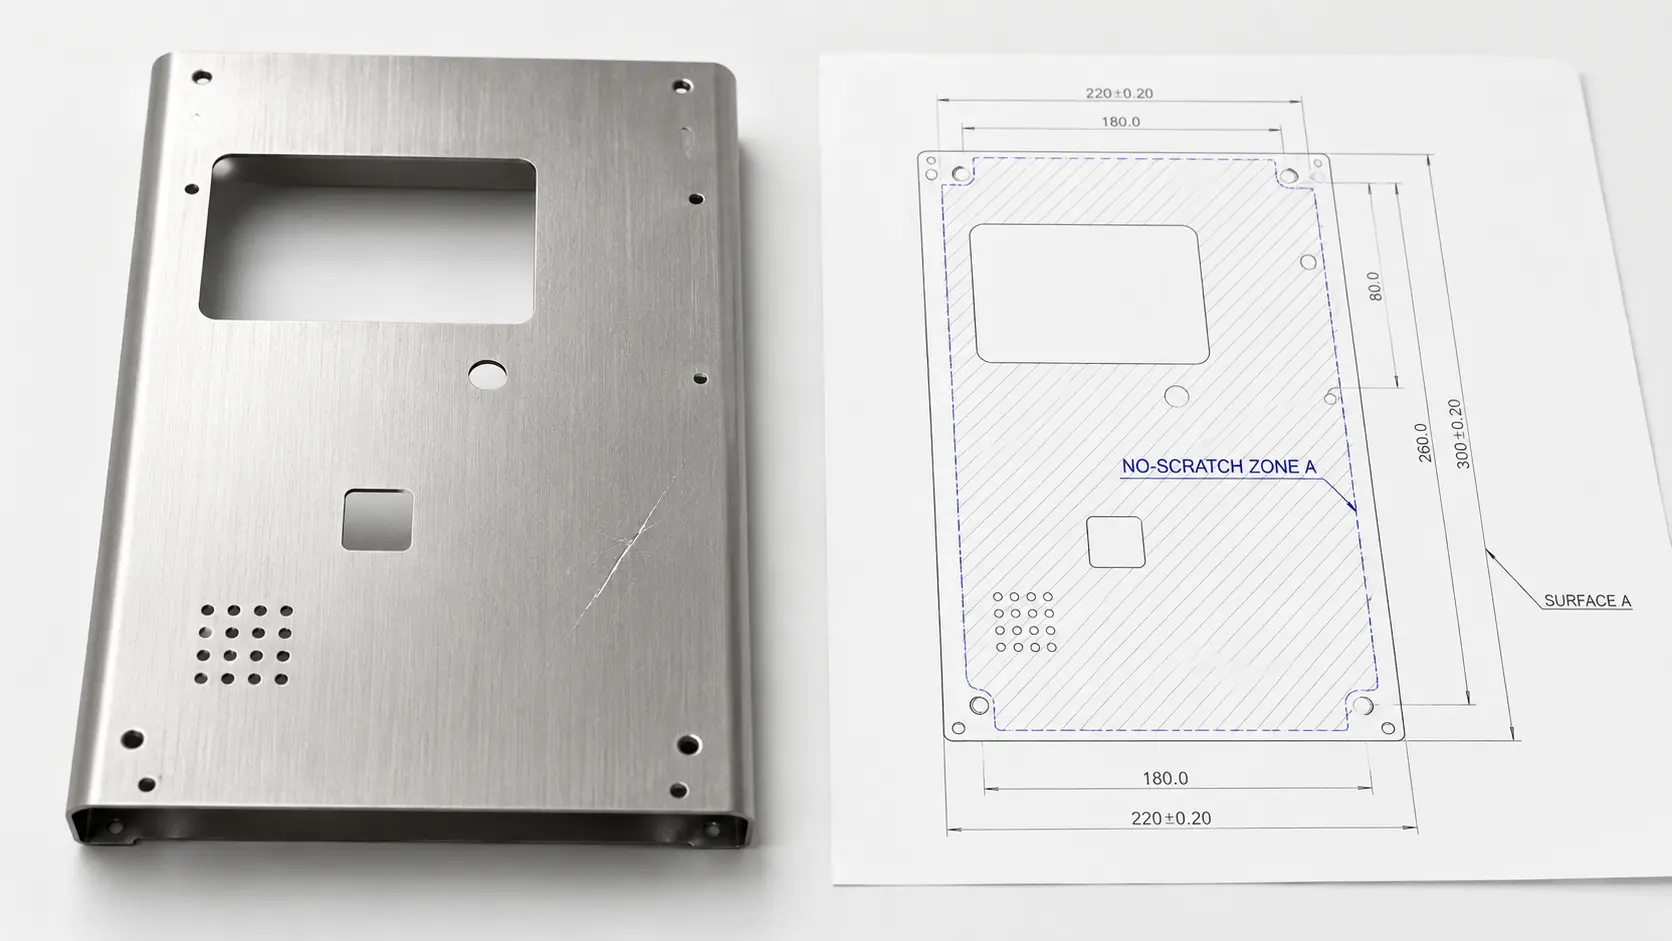
Mit Shuangrui zusammenarbeiten, um die Herstellungskosten zu senken durch 30% und die Effizienz zu steigern.

Metallpassivierungsdienste2026-08-28T06:20:04+00:00

Metallpassivierungsdienste

SR MFG bietet kontrollierte Passivierung für Edelstahl und Präzisions-Edelstahlteile, um freies Eisen, Bearbeitungsrückstände und Oberflächenverunreinigungen zu entfernen. Der Prozess hilft, eine stabile Passivschicht wiederherzustellen, verbessert die Korrosionsbeständigkeit und reduziert das Risiko von Rostflecken, Lochfraß oder Oberflächenverfärbungen.

Für Projekte, die ASTM A967 oder AMS 2700, erfordern, können wir den Passivierungsprozess, die Prüfprotokolle und die Verifizierungstests auf Ihre Zeichnung, Werkstoffsorte, Oberflächenbeschaffenheit und Ihr Korrosionsschutzziel abstimmen.
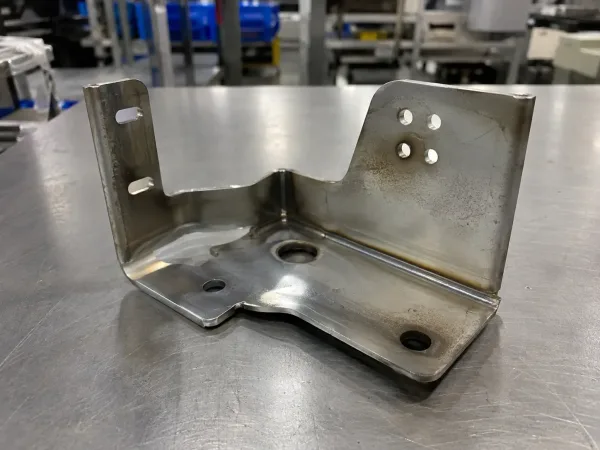
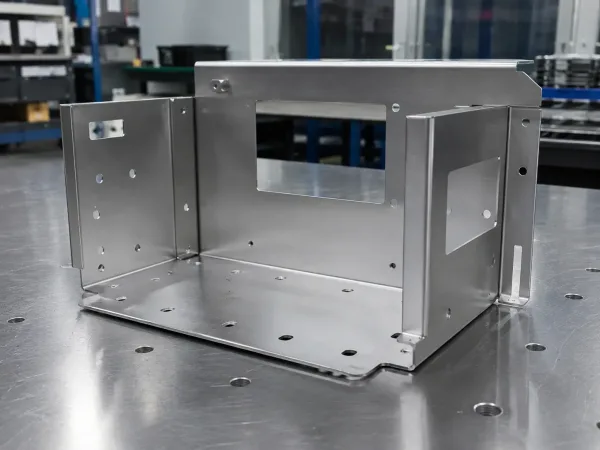
Edelstahl-Passivierung
Entfernung von freiem Eisen
ASTM A967 / AMS 2700
Korrosionsbeständigkeit
Edelstahlteile
Chargenrückverfolgbarkeit

Erhalten Sie ein individuelles Angebot in 24 Stunden

Laden Sie Ihre Zeichnungen zur technischen Prüfung hoch.

Leeres Formular (#4)

Was ist Passivierung, und warum benötigen Sie sie?

Was die Passivierung bewirkt

Entfernt freies Eisen, Werkstattverunreinigungen und Bearbeitungsrückstände von Edelstahl und anderen korrosionsbeständigen Legierungen und hilft, eine stabilere passive Oberfläche wiederherzustellen.

Warum Teile sie dennoch benötigen

Fertigungsschritte wie Schneiden, Schleifen, Handhabung und Schweißen können Eisenverunreinigungen einbringen oder den natürlichen Passivfilm stören – was zu inkonsistenter Korrosionsleistung führt.

Was sie nicht leistet

Die Passivierung ist keine Beschichtung und ersetzt nicht die Entfernung starker Zunderablagerungen, das Beizen, das Polieren oder größere Oberflächenkorrekturen.

Before stainless steel passivation with free iron contamination and surface residuesAfter stainless steel passivation with clean and stable corrosion-resistant surface

Vorteile und Einschränkungen

Vorteile

Verbessert die Korrosionsbeständigkeit und hilft, Rostflecken zu reduzieren.

Entfernt freies Eisen und Werkstattverunreinigungen von der Oberfläche.

Hat minimale Auswirkungen auf die Abmessungen, ideal für Präzisions-Metallteile.

Unterstützt eine gleichmäßigere Leistung von Edelstahlkomponenten.

Einschränkungen

Kein Ersatz für starken Zunder, Schweißoxide oder schwere Oberflächenfehler.

Chemie und Parameter müssen auf die Legierungssorte und den Zustand abgestimmt sein.

Die Qualität der Reinigung und Vorbehandlung beeinflusst die Endergebnisse stark.

Kritische Anwendungen können eine Validierung oder Korrosionstests erfordern.

Technische Anmerkung: Die Passivierung funktioniert am besten nach ordnungsgemäßer Reinigung und, wenn erforderlich, nach Oxidentfernung oder Beizen. Die endgültige Prozessauswahl sollte gemäß Legierungssorte, Einsatzumgebung und Validierungsanforderungen bestätigt werden.

Technische Prüfung empfohlen

Passivierung vs. Beizen / Entzundern

Diese Prozesse lösen unterschiedliche Probleme und werden häufig in verschiedenen Phasen der Edelstahl-Oberflächenvorbereitung eingesetzt.

Beizen / Entzundern

Am besten geeignet für:

Rostprodukte, Oxidzunder und Schweißanlauffarben

Was es bewirkt:

Entfernt die betroffene Oberflächenschicht durch stärkere chemische Einwirkung

Oberflächenauswirkung:

Deutlichere Oberflächenveränderung; kann das Grundmetall leicht anätzen

Typische Anwendung:

Vor der Passivierung, wenn starker Zunder oder Schweißverfärbungen vorhanden sind

Aggressiverer Prozess
Nicht
austauschbar

Passivierung

Am besten geeignet für:

Entfernung von freiem Eisen, Entfernung von Oberflächenverunreinigungen und Wiederherstellung des Passivfilms

Was es bewirkt:

Reinigt die Oberfläche und hilft, einen stabilen chromreichen Passivfilm wiederherzustellen

Oberflächenauswirkung:

In der Regel minimale Auswirkungen auf Abmessungen und Aussehen

Typische Anwendung:

Nach ordnungsgemäßer Reinigung oder nach dem Beizen, wenn erforderlich

Weniger aggressiver Prozess

Technische Anmerkung: Vor beiden Verfahren ist normalerweise eine Entfettung / Reinigung erforderlich. Die endgültige Verfahrensroute hängt von der Legierungsgüte, dem Schweißzustand, dem Oxidniveau, dem Erscheinungsziel und den Korrosionsschutzanforderungen ab.

Technische Prüfung empfohlen

Wie wir die richtige Passivierungsroute auswählen

Unterschiedliche Oberflächenzustände erfordern unterschiedliche Verfahrensrouten. Die richtige Option hängt von der Legierungsgüte, dem Oxidniveau, dem Reinheitsziel und den Verifizierungsanforderungen ab.

Chemische Passivierung

Minimale Oberflächenveränderung
  • Am besten geeignet für saubere Edelstahlteile nach der Bearbeitung, Umformung oder leichten Fertigung
  • Entfernt freies Eisen und Oberflächenverunreinigungen
  • Hilft, eine stabile passive Oberfläche mit minimaler Erscheinungsveränderung wiederherzustellen

Typische Anwendung: Allgemeine Verbesserung der Korrosionsbeständigkeit

Beizen / Entzundern + Passivierung

Für geschweißte / oxidierte Teile
  • Am besten geeignet für Teile mit Schweißanlauf, Zunderschicht oder sichtbarer Verfärbung
  • Das Beizen entfernt die beeinträchtigte Oberflächenschicht vor der Passivierung
  • Wird eingesetzt, wenn eine stärkere Oxidentfernung vor der Wiederherstellung der Korrosionsbeständigkeit erforderlich ist

Typische Anwendung: Geschweißte Edelstahlteile

Elektropolieren + Passivierung

Höhere Reinheitsanforderung
  • Am besten geeignet für anspruchsvolle Reinheit, Glattheit oder optische Gleichmäßigkeit
  • Verfeinert die Mikrooberfläche vor der optionalen Passivierung
  • Geeignet für hochspezifizierte medizinische, lebensmittelkontaktierende oder optisch kritische Teile

Typische Anwendung: Reinigbarkeit und optische Aufwertung

Die endgültige Routenauswahl hängt von der Legierungsgüte, dem Oberflächenzustand, dem Schweißanlauf, dem Oxidniveau, dem Reinheitsziel, dem Erscheinungsziel und den geltenden Verifizierungsanforderungen ab.

Technische Prüfung empfohlen

Welche Materialien sind für die Passivierung geeignet?

Edelstahl

Beste Eignung
  • Kernmaterial für die Passivierung
  • Entfernt freies Eisen und Werkstattverunreinigungen
  • Hilft, eine stabile Korrosionsbeständigkeit wiederherzustellen

Titan & Titanlegierungen

Projektspezifisch
  • Wird für Hochleistungsanwendungen eingesetzt
  • Die Behandlung hängt von der Legierung und der Umgebung ab
  • Für kritische Teile wird eine Validierung empfohlen

Nickel & Nickellegierungen

Geeignet mit Bewertung
  • Wird in der chemischen Industrie und bei Hochtemperatureinsatz verwendet
  • Das Verfahren hängt von der Legierungsgüte ab
  • Eine Oberflächenkonditionierung kann erforderlich sein

Aluminiumlegierungen

Spezielle Chemie erforderlich
  • Erfordert normalerweise eine spezielle Konversionsbehandlung
  • Der Oxidzustand beeinflusst die Verfahrensauswahl
  • Eine Mustervalidierung wird empfohlen
Zn

Zink / Verzinkte Oberflächen

Konversionsbehandlung
  • Wird häufig mit zinkkompatiblen Systemen behandelt
  • Hilft, den Korrosionsschutz zu verbessern
  • Üblich für verzinktes Blech und Beschläge

Kupfer & Kupferlegierungen

Anti-Oxidation Use
  • Helps reduce tarnishing risk
  • Often reviewed for appearance-sensitive parts
  • Process depends on surface condition

Final material compatibility should be confirmed by alloy grade, surface condition, corrosion target, appearance requirement, and applicable standard.

Explore SR MFG Material Library

Controlled Passivation Process Flow

A typical route for stainless steel and other corrosion-resistant alloys

Metal Passivation Process (Video Walkthrough)

1

Incoming Review

  • Confirm alloy grade, drawing, and surface condition
  • Define cleanliness and acceptance requirements
2

Cleaning & Degreasing

  • Remove oil, shop soil, fingerprints, and residues
  • Prepare the surface for stable chemical treatment
3

Descaling / Pickling When Required

  • Used when weld heat tint, oxide scale, or affected layers are present
  • Not required for every part
4

Passivation Treatment

  • Apply the selected chemistry to remove free iron
  • Help restore and stabilize the passive surface
5

Multi-Stage Rinsing & Drying

  • Rinse thoroughly to prevent chemical carryover
  • Dry parts before handling or final inspection
6

Final Inspection & Protective Packing

  • Check visual condition and required records
  • Pack to reduce re-contamination during shipment

Technische Anmerkung: Actual process flow depends on alloy grade, surface condition, weld heat tint, cleanliness target, applicable standard, and validation requirements.

Prozesskontrolle
Qualitätsprüfung
Rückverfolgbarkeit

Ready to Review Your Passivation Requirements?

Not sure which passivation route is suitable for your parts? Send us your drawings, alloy grade, surface condition, weld heat tint or oxide condition, applicable standard, cleanliness requirements, and validation criteria. Our engineering team will review the application and recommend a suitable passivation process.

Industries & Passivation Applications

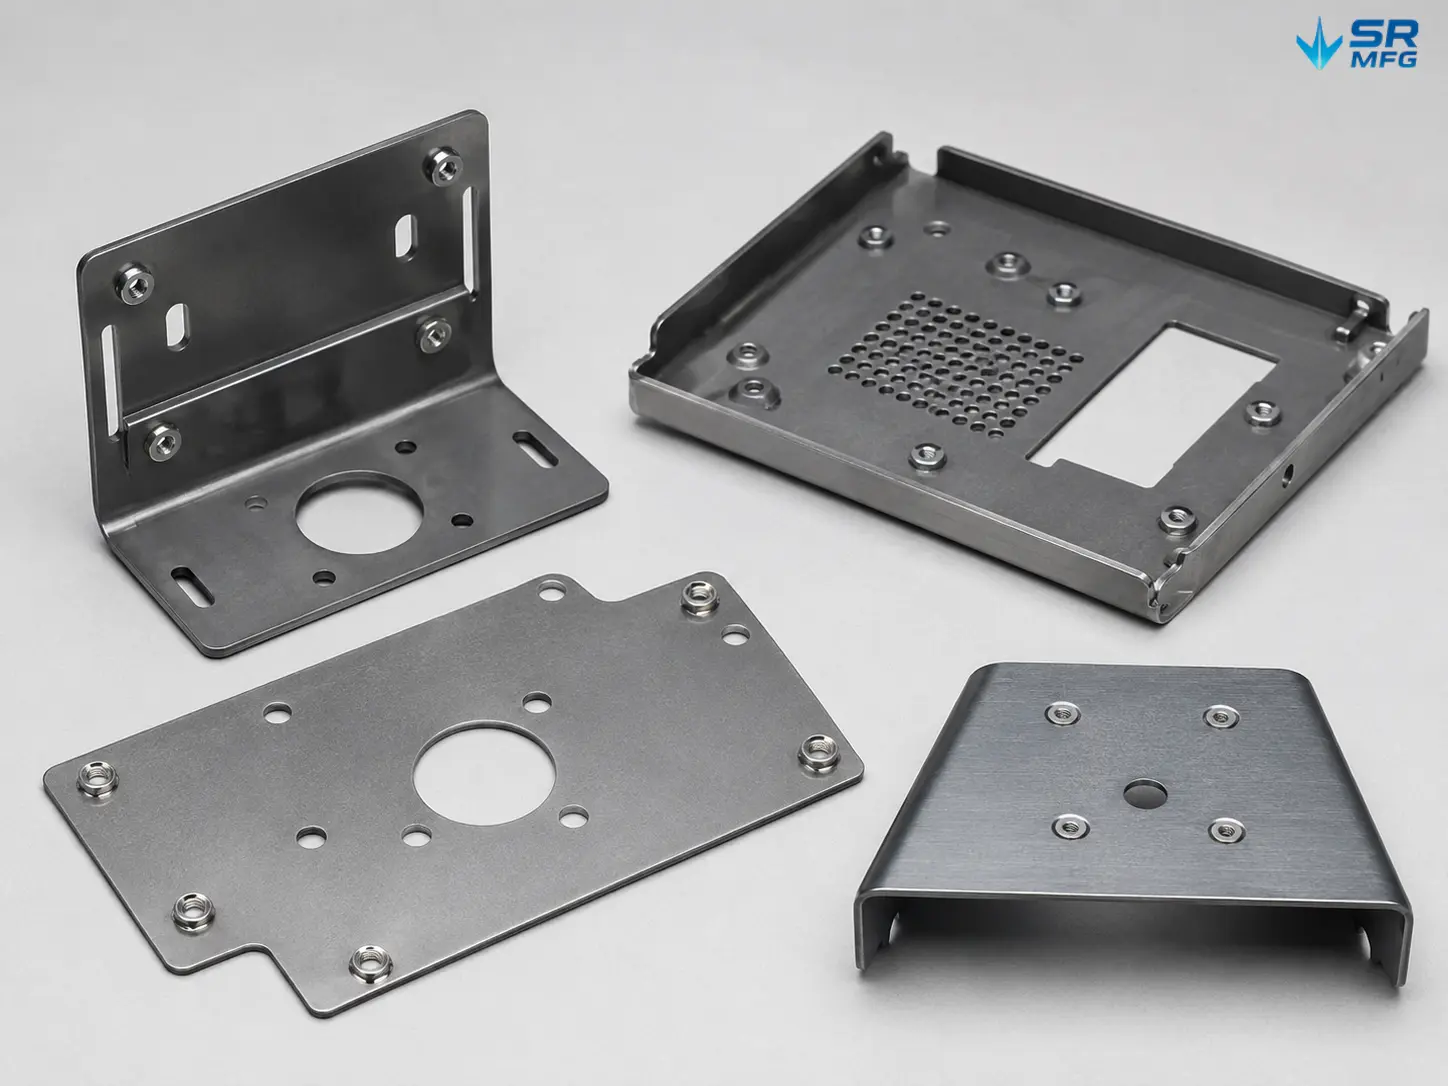
SR MFG provides passivation services for stainless steel sheet metal parts used in industrial equipment, electrical systems, outdoor products, medical equipment, food-related components, and precision assemblies. Passivation helps remove surface contaminants such as free iron and improves the corrosion resistance of stainless steel parts without significantly changing part dimensions.

We support both prototype validation and stable batch production for passivated metal components across multiple application sectors.
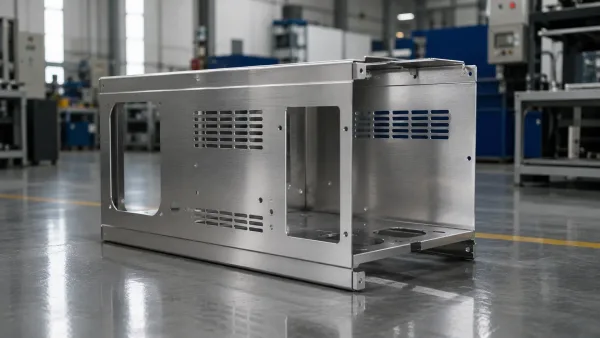
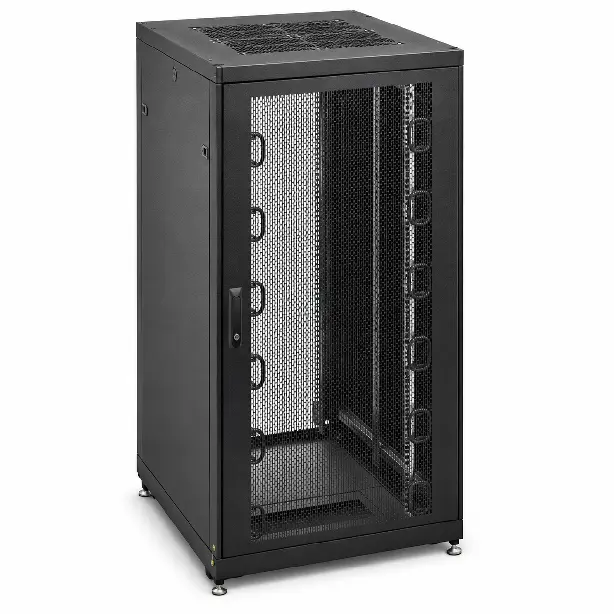
Data Centers & IT Equipment

Passivated stainless steel parts for data centers, network infrastructure, and IT hardware where corrosion resistance, clean surfaces, and stable performance are required.

  • Server rack frames & rails
  • Cable management trays
  • Cabinet panels & doors
  • Mounting brackets & plates
  • Stainless steel support components

Unterhaltungselektronik

Passivation for stainless steel components used in consumer electronics housings, internal brackets, display structures, and precision sheet metal assemblies.

  • Device housings & covers
  • Internal support brackets
  • Display mounting structures
  • Speaker & audio metal parts
  • Small precision stainless steel parts

Elektrische Geräte

Passivated stainless steel components for electrical enclosures, control cabinets, power distribution units, and industrial electrical systems exposed to humidity or demanding environments.

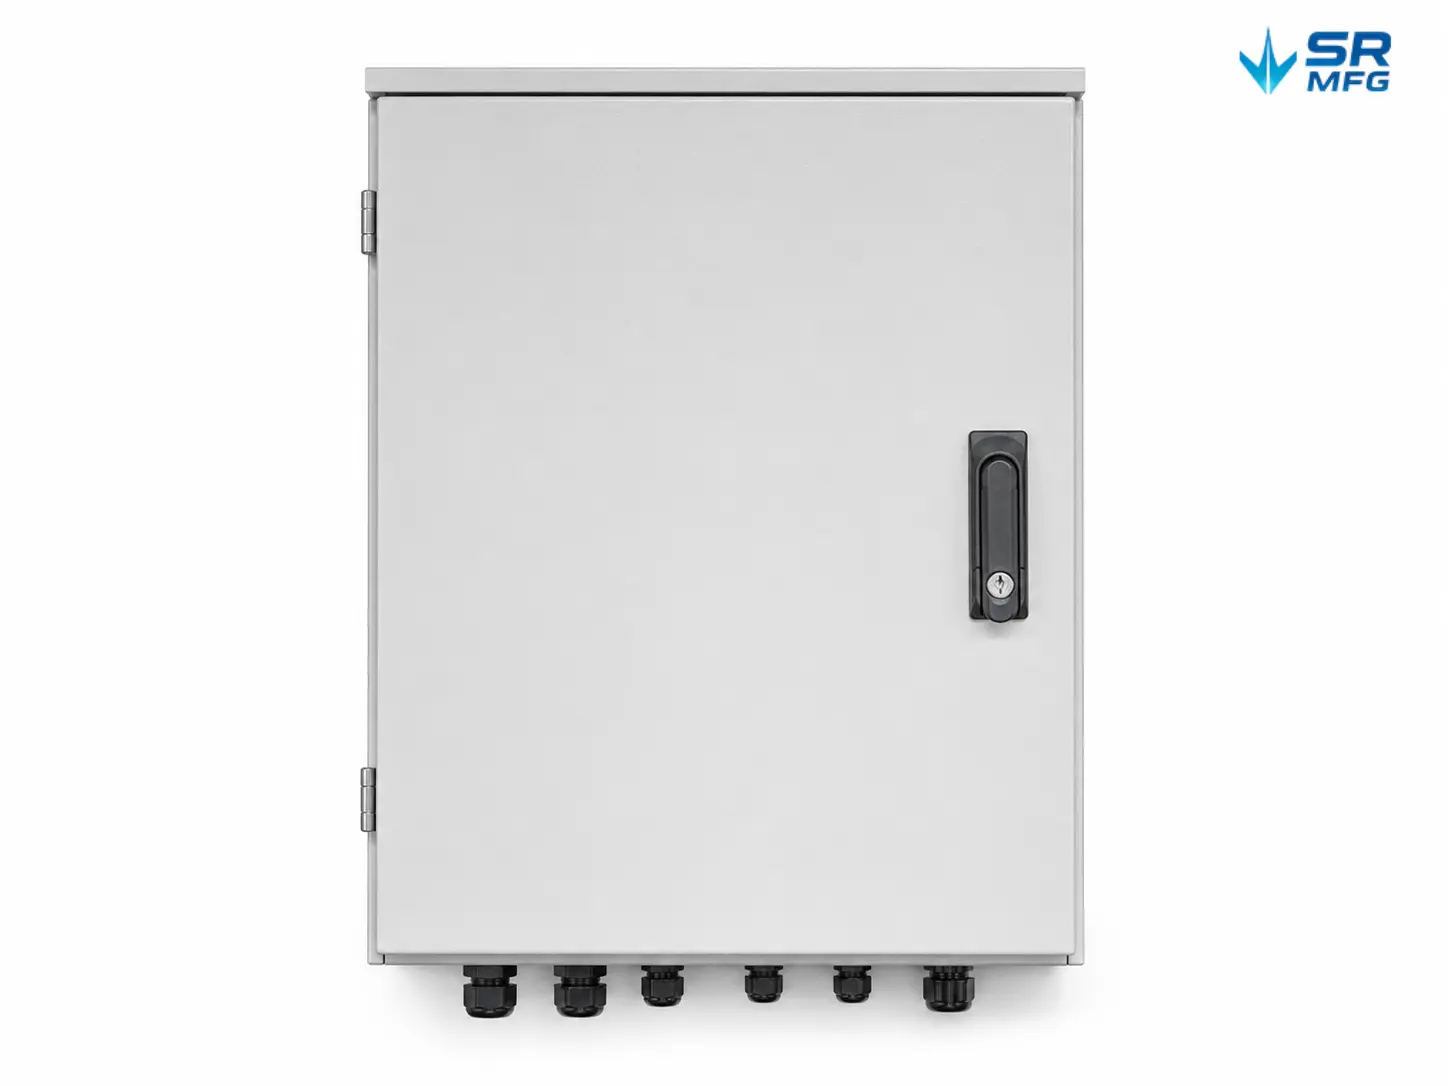
  • Electrical cabinet enclosures
  • Control box panels
  • Terminal mounting plates
  • DIN rail brackets
  • Ventilation and access panels

Industrieausrüstung

Passivation solutions for stainless steel parts used in machinery, automation systems, production equipment, and structural machine assemblies.

  • Machine covers & guards
  • Equipment frames
  • Conveyor brackets
  • Sensor mounting plates
  • Protective panels & shields

New Energy Systems

Passivated stainless steel parts for EV charging equipment, battery systems, energy storage cabinets, and power conversion units where corrosion resistance and surface cleanliness are important.

  • Battery enclosure parts
  • Charging station cabinets
  • Energy storage cabinet panels
  • Busbar support brackets
  • Power module housings

Outdoor Equipment

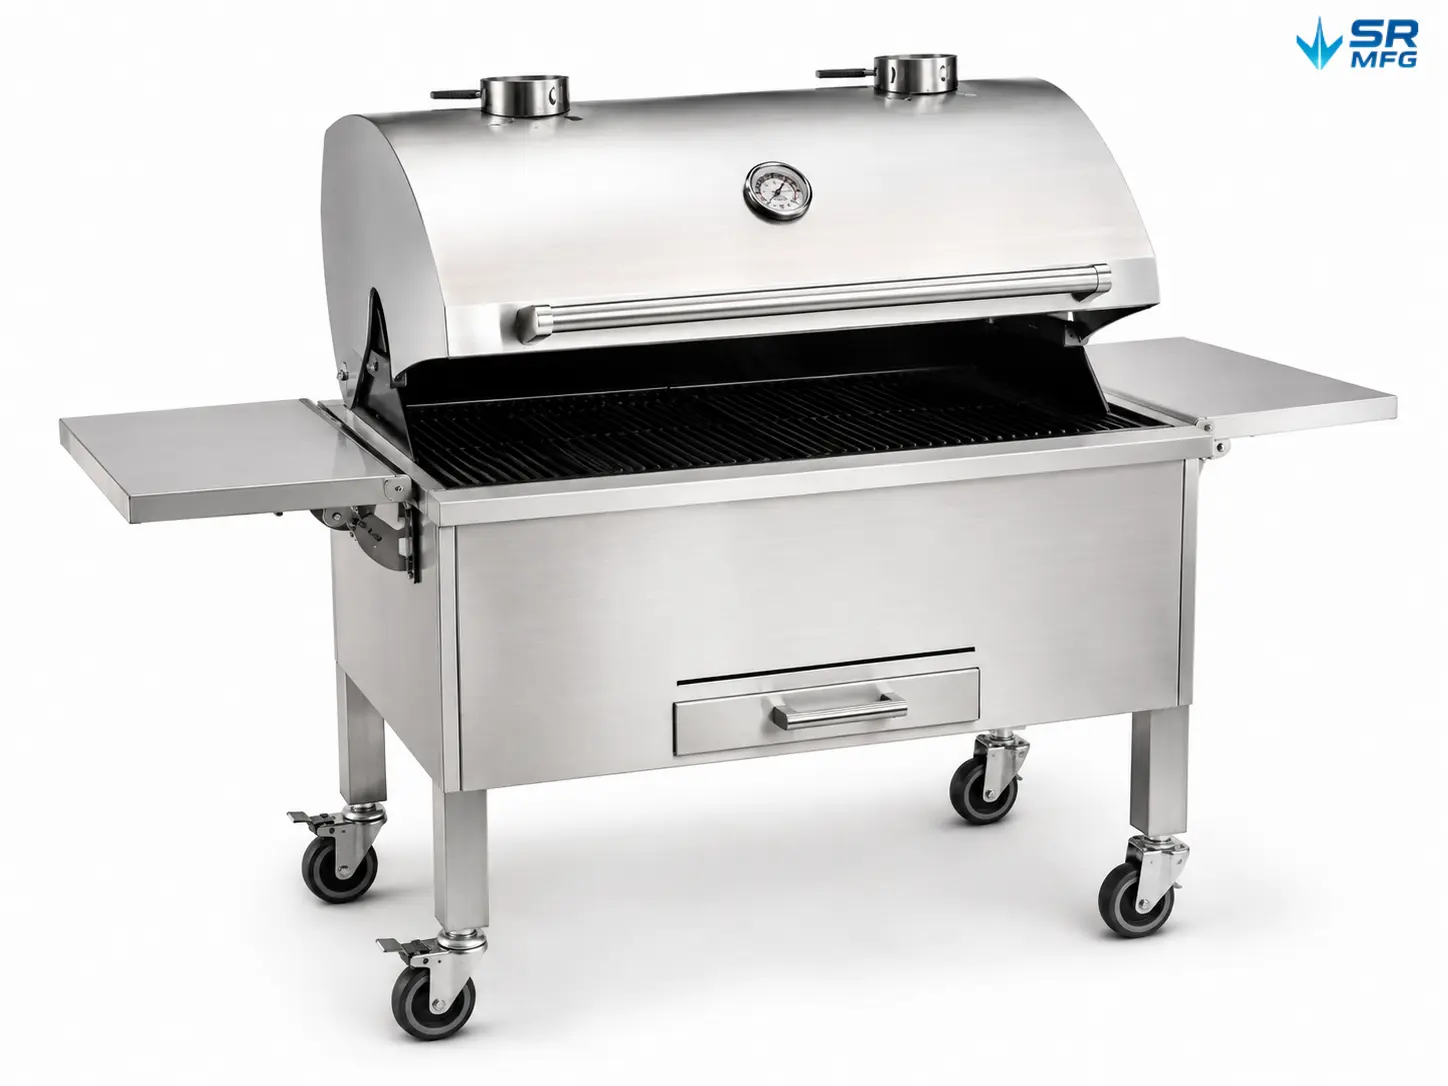
Passivated stainless steel components for outdoor enclosures, equipment covers, BBQ grills, lighting systems, and structural fixtures exposed to moisture or weather changes.

  • Outdoor equipment housings
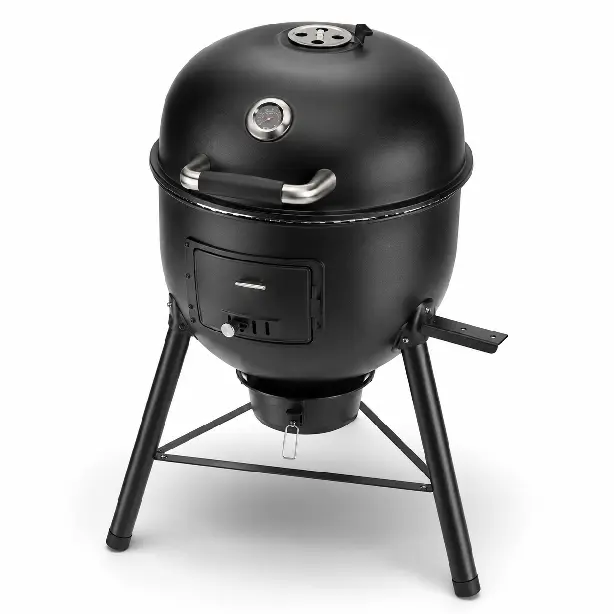
  • BBQ grill sheet metal bodies
  • Protective covers & panels
  • Mounting brackets
  • Weather-resistant structural parts

Built for Your Application

Whether you need a single prototype or stable batch production, SR MFG supports controlled passivation for stainless steel sheet metal parts to improve corrosion resistance, surface cleanliness, and long-term reliability.

Metal Passivation Häufig gestellte Fragen​​​​

Passivation is best at preventing rust-like spots caused by free iron or ferrous contamination on stainless steel—such as machining chips, carbon-steel dust, wire brushes, fixture contact, or cross-contamination during handling. ASTM A967 makes it clear that the intent of its requirements and tests is to verify passivation effectiveness, especially the removal of free iron and other extraneous matter. However, if the spots are driven by weld heat tint/oxide scale, heavy corrosion products, or already-formed pitting cavities, you typically need descaling/pickling or mechanical treatment first. Passivation alone may not remove those visible defects.

Pickling (descaling): Uses a more aggressive chemical process to remove oxide scale, weld heat tint, and affected surface layers—essentially “stripping” the damaged layer.
Passivation: Treats an already chemically clean stainless surface to remove free iron/contaminants and restore a stable passive film, improving corrosion-resistance consistency.

Typical cases where pickling should come first:

  • Pronounced weld heat tint

  • Oxide scale or burn marks

  • Stubborn oxides or embedded contamination

  • When the customer specification explicitly requires descaling/pickling

Yes, as required. ASTM A967 covers multiple passivation methods and provides lot-based verification test options. AMS 2700, commonly used for aerospace and other high-requirement programs, also specifies verification tests such as high-humidity exposure, immersion, copper sulfate, and salt spray.

Deliverables available (per customer requirement):

  • CoC (Certificate of Conformance): standard/spec followed, alloy/grade, lot number, quantity, processing date

  • Process records: process route, key parameter windows, inspection records (as required)

  • Test reports: high humidity, immersion, copper sulfate, salt spray, free-iron testing, etc. (per ASTM A967 / AMS 2700)

Weld heat tint is an oxide layer, so it typically requires descaling/pickling (or localized pickling, electropolishing, or mechanical treatment) before passivation to restore corrosion-resistance consistency. From an appearance standpoint, pickling/descaling often leaves the treated area more matte or more uniform, which can differ from a brushed or polished finish. That’s why it’s best to define an appearance class, acceptable color variation, and whether graying is acceptable during RFQ.

Start with your specified standard; if none is specified, select the verification method that best matches the risk and cost.

ASTM A967 lists common verification tests including immersion, high humidity, salt spray, and copper sulfate (and also covers ferroxyl/free-iron testing). AMS 2700 uses a similar set (immersion, high humidity, salt spray, copper sulfate).

Practical selection tips:

  • Worried about rust from iron contamination → copper sulfate and/or free-iron tests are the most direct

  • Worried about damp storage/transport exposure → high humidity or immersion is closer to the real scenario

  • Need a defined corrosion benchmark or downstream comparison → salt spray (confirm applicability by alloy and the governing standard)

Note: Many references on AMS 2700 also point out that these tests are primarily qualitative verification of cleanliness and a continuous passive condition—not a guarantee of unlimited corrosion life.

Focus on three essentials: fully dry the parts, avoid any contact with carbon steel/iron dust, and prevent re-contamination from skin oils and fingerprints. ASTM A380 also emphasizes process design to prevent solution entrapment, ensure effective cleaning and drainage, and require appropriate pre-cleaning.

Metal Passivation Technical Resources

Go to Top