Serienfertigung von Blechbauteilen Dienstleistungen
Was ist die Serienfertigung von Blechbauteilen?
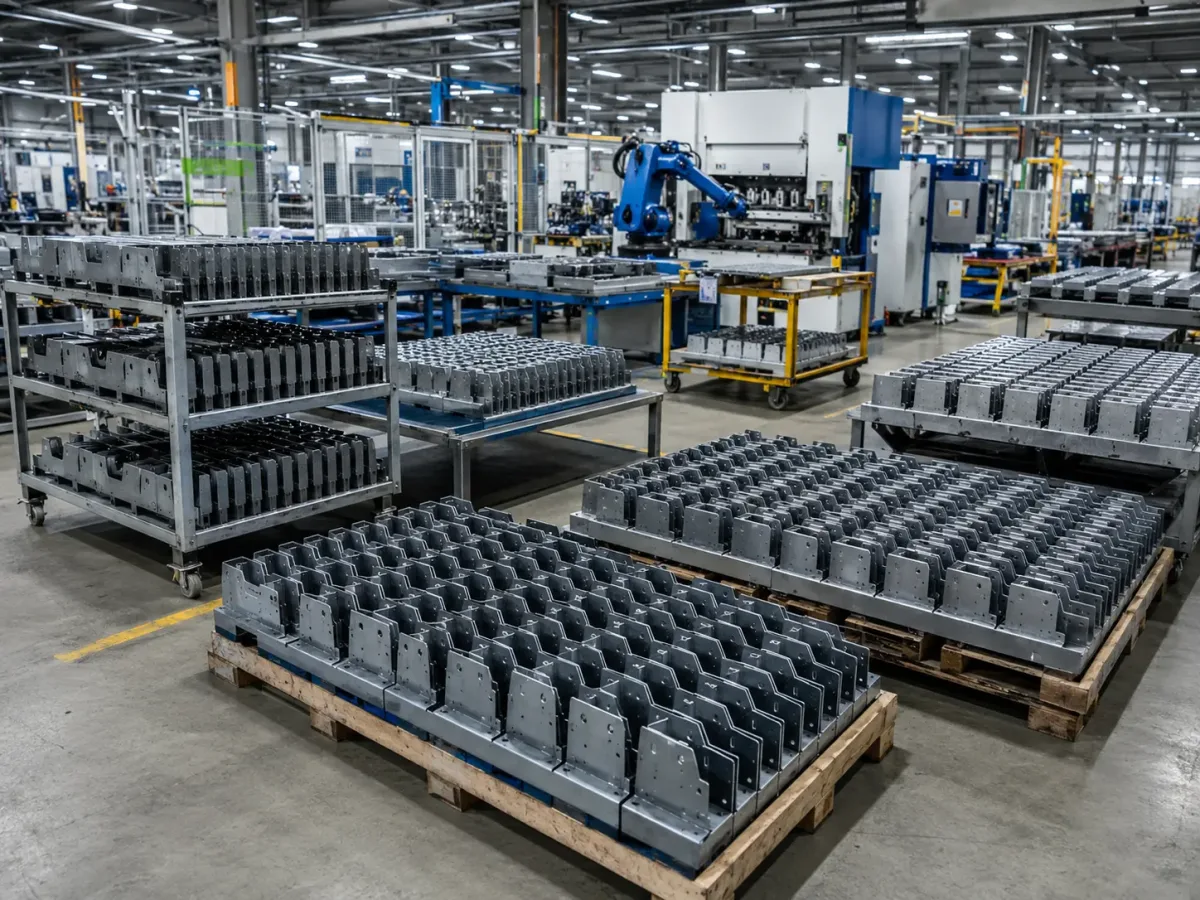
Die Serienfertigung von Blechbauteilen bezeichnet typischerweise die kontinuierliche, standardisierte, großmaßstäbliche Produktion von Dünnblech – wobei häufig ~6 mm als praktische Trennlinie zwischen Blech und Platte, verwendet wird, je nach Anwendung.
Sobald die Zeichnungsrevision stabil ist und Änderungen gut kontrolliert werden, verlagert sich die Produktion in der Regel hin zu einem stärker linienbasierten, automatisierungsgesteuerten Ansatz– mit dedizierten Vorrichtungen, Taktzeit-Operationen und, wo sinnvoll, werkzeugbasierten Prozessen. Die Kernziele bei Serienprogrammen sind höherer Durchsatz, niedrigere Stückkosten (durch Verteilung der Vorabinvestition auf mehr Teile) und gleichbleibendere Ergebnisse von Charge zu Charge.
Welche Arten von Projekten erfordern Serienfertigung von Blechbauteilen?
Der Schlüssel liegt nicht nur in “mehr Teilen” – sondern darin, das Programm auf einen wiederholbaren Rhythmus und eine gleichbleibende Ausgabe. zu bringen. Wenn Nachfrage und Revisionen stabil sind, können Sie Automatisierung, dedizierte Vorrichtungen/Werkzeuge und standardisierte Operationen nutzen, um kontinuierlich große Mengen identischer – oder sehr ähnlicher – Teile und Baugruppen zu produzieren, mit einem auf die Nachfrage abgestimmten Produktionstempo (oft gesteuert über Taktzeit).
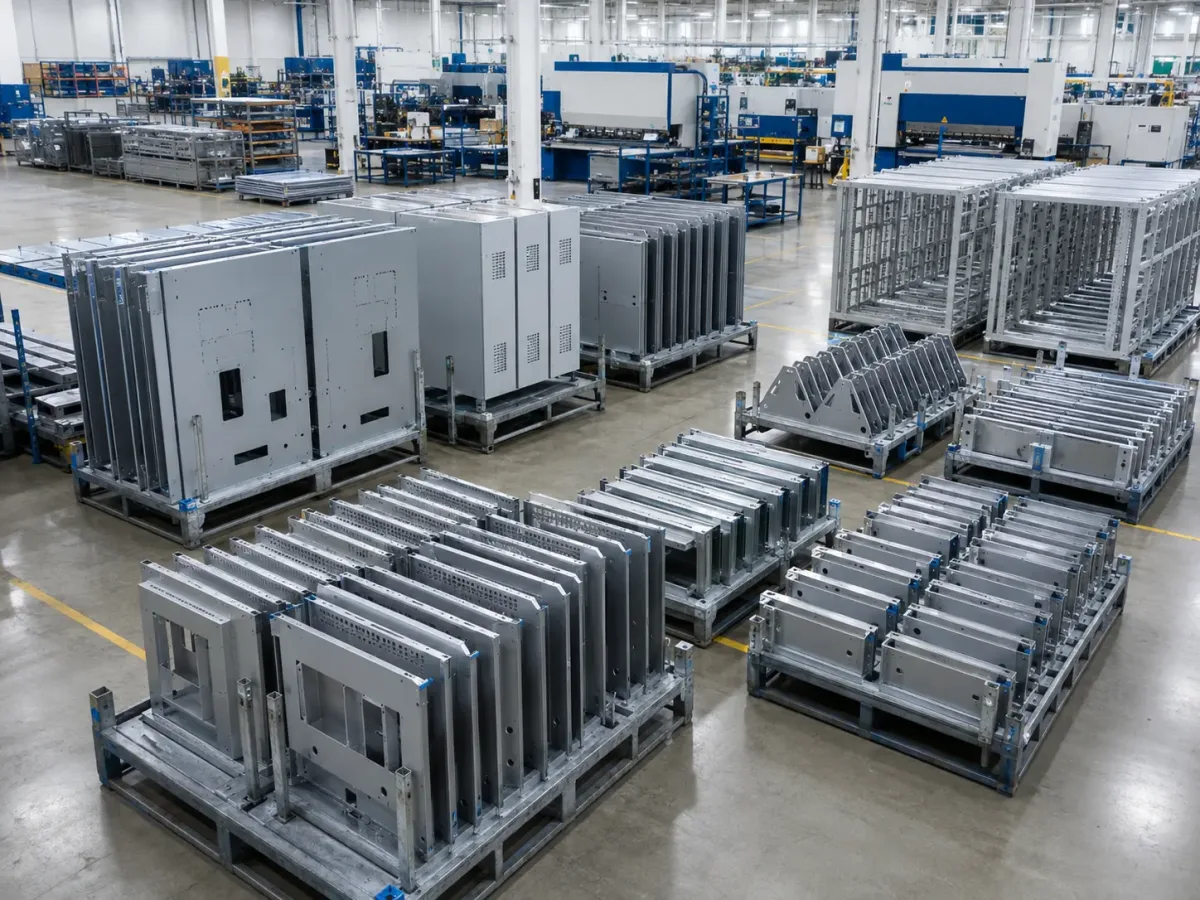
Am besten geeignete Projekte für die Serienfertigung
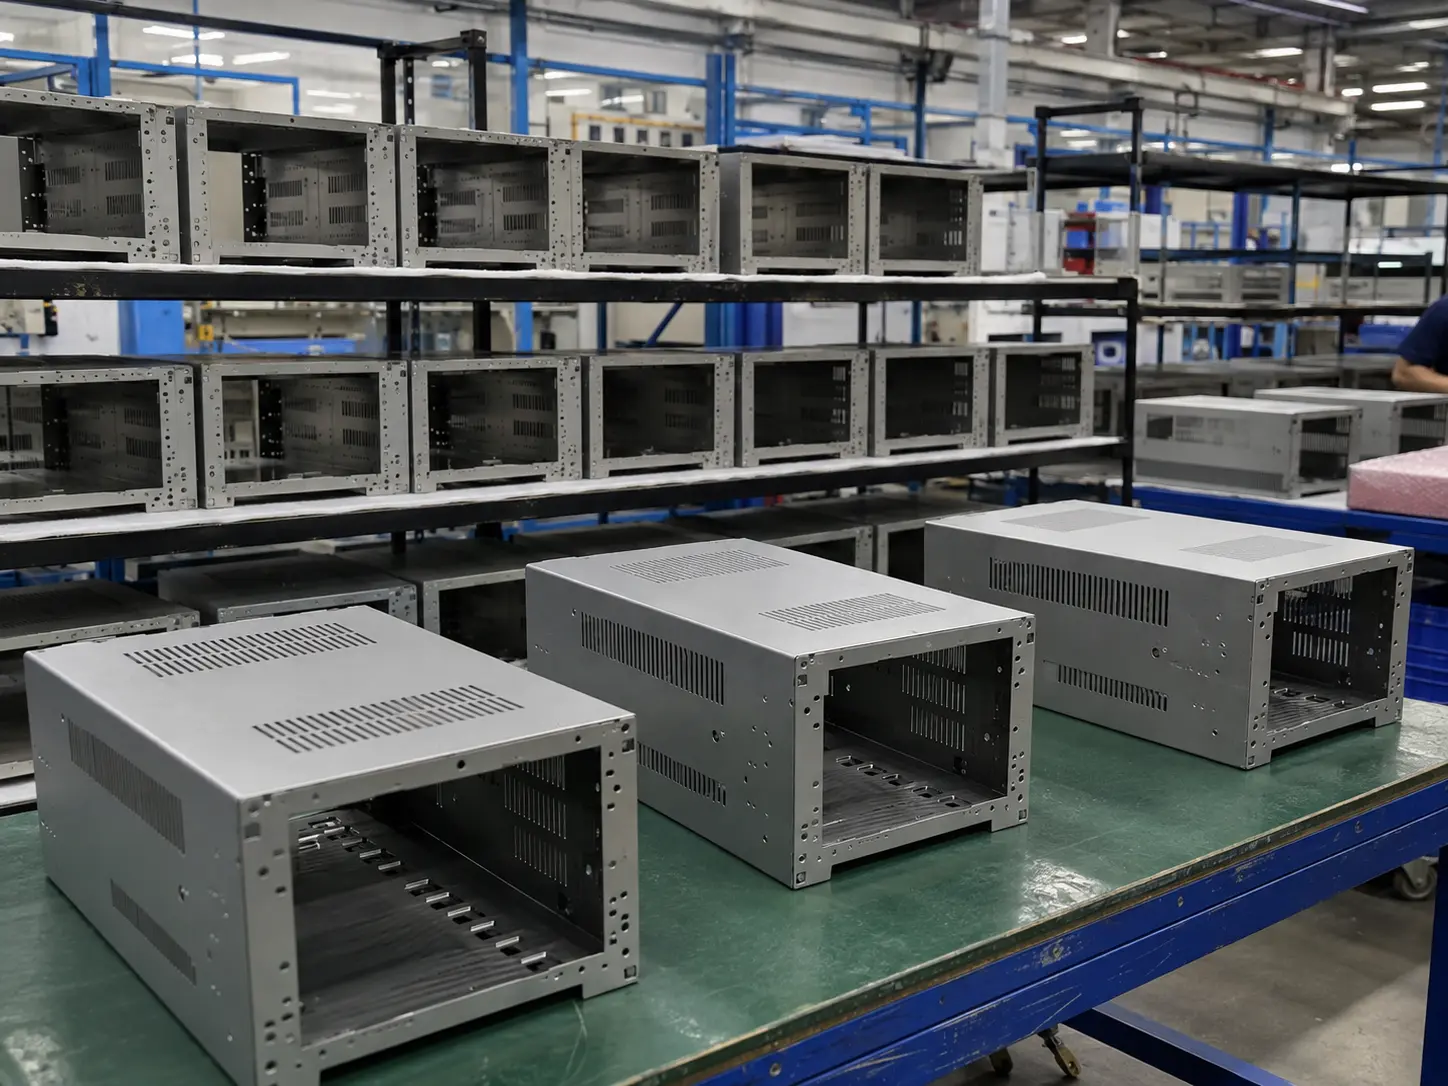
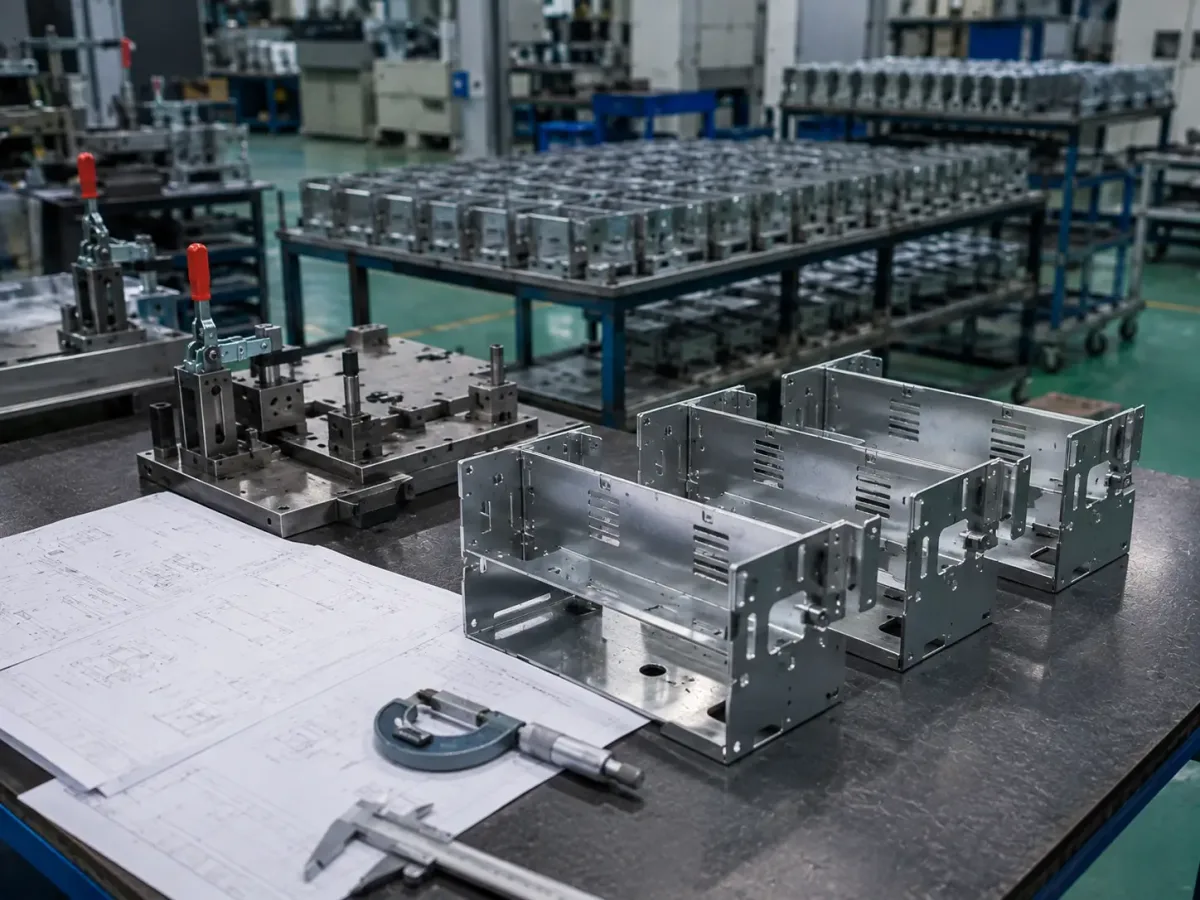
Elektronikgehäuse
Racks, Gehäuse, Schaltkästen, Paneele
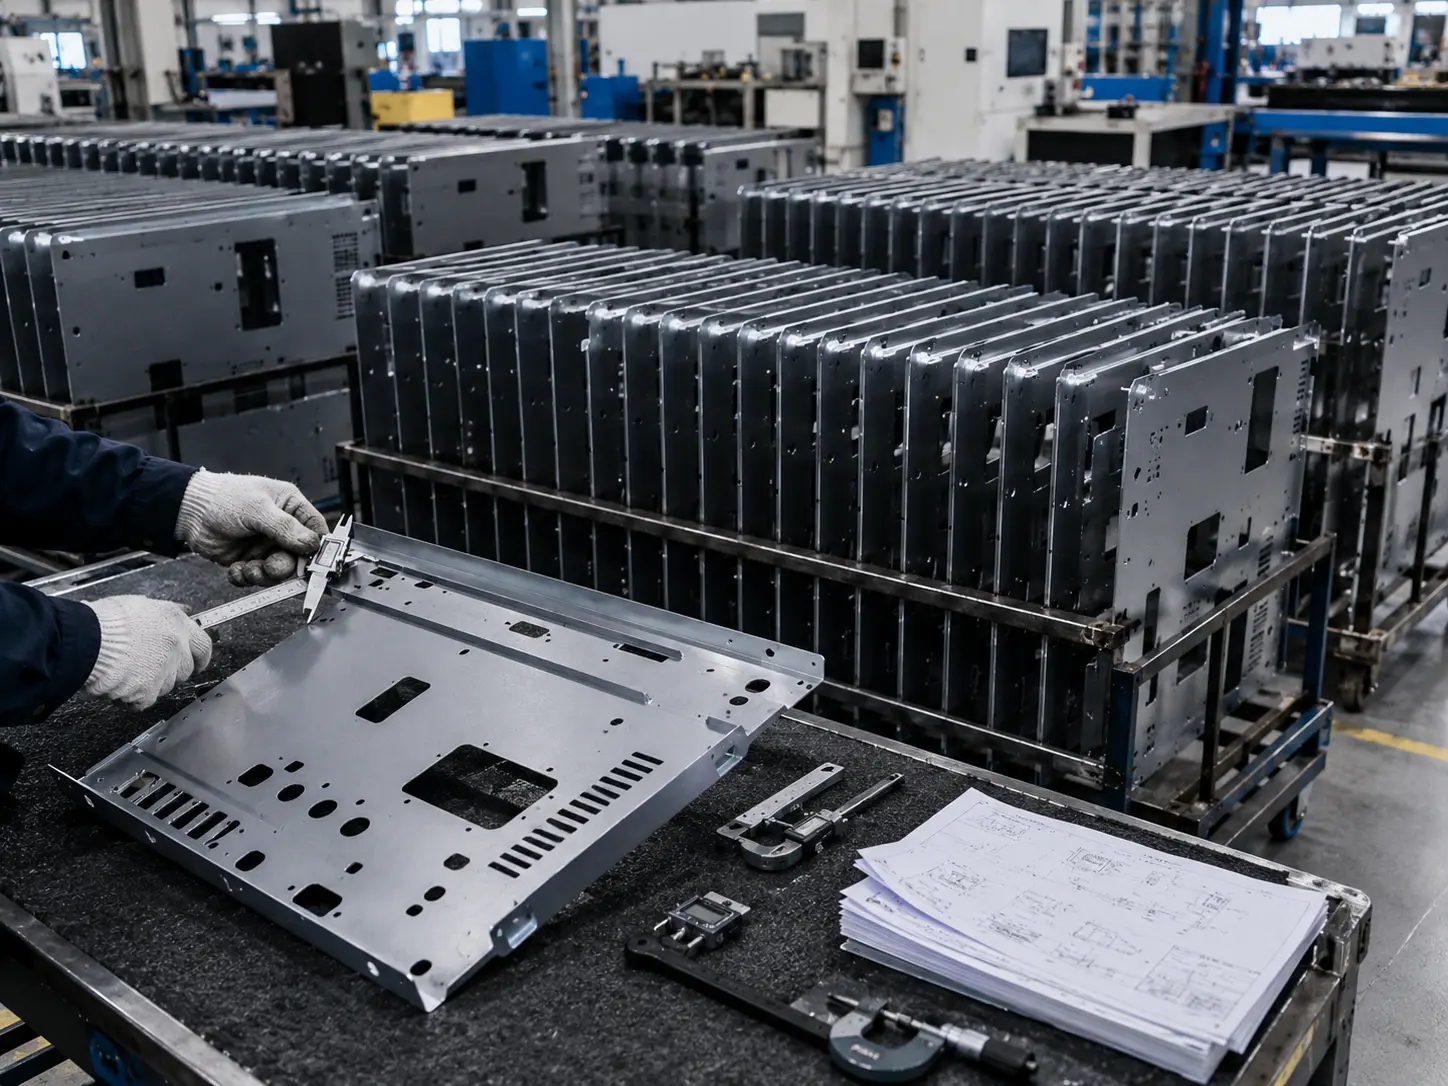
Automatisierungsgeräte-Paneele
Schalttafeln, Seitenbleche, Montageplatten, Halterungen
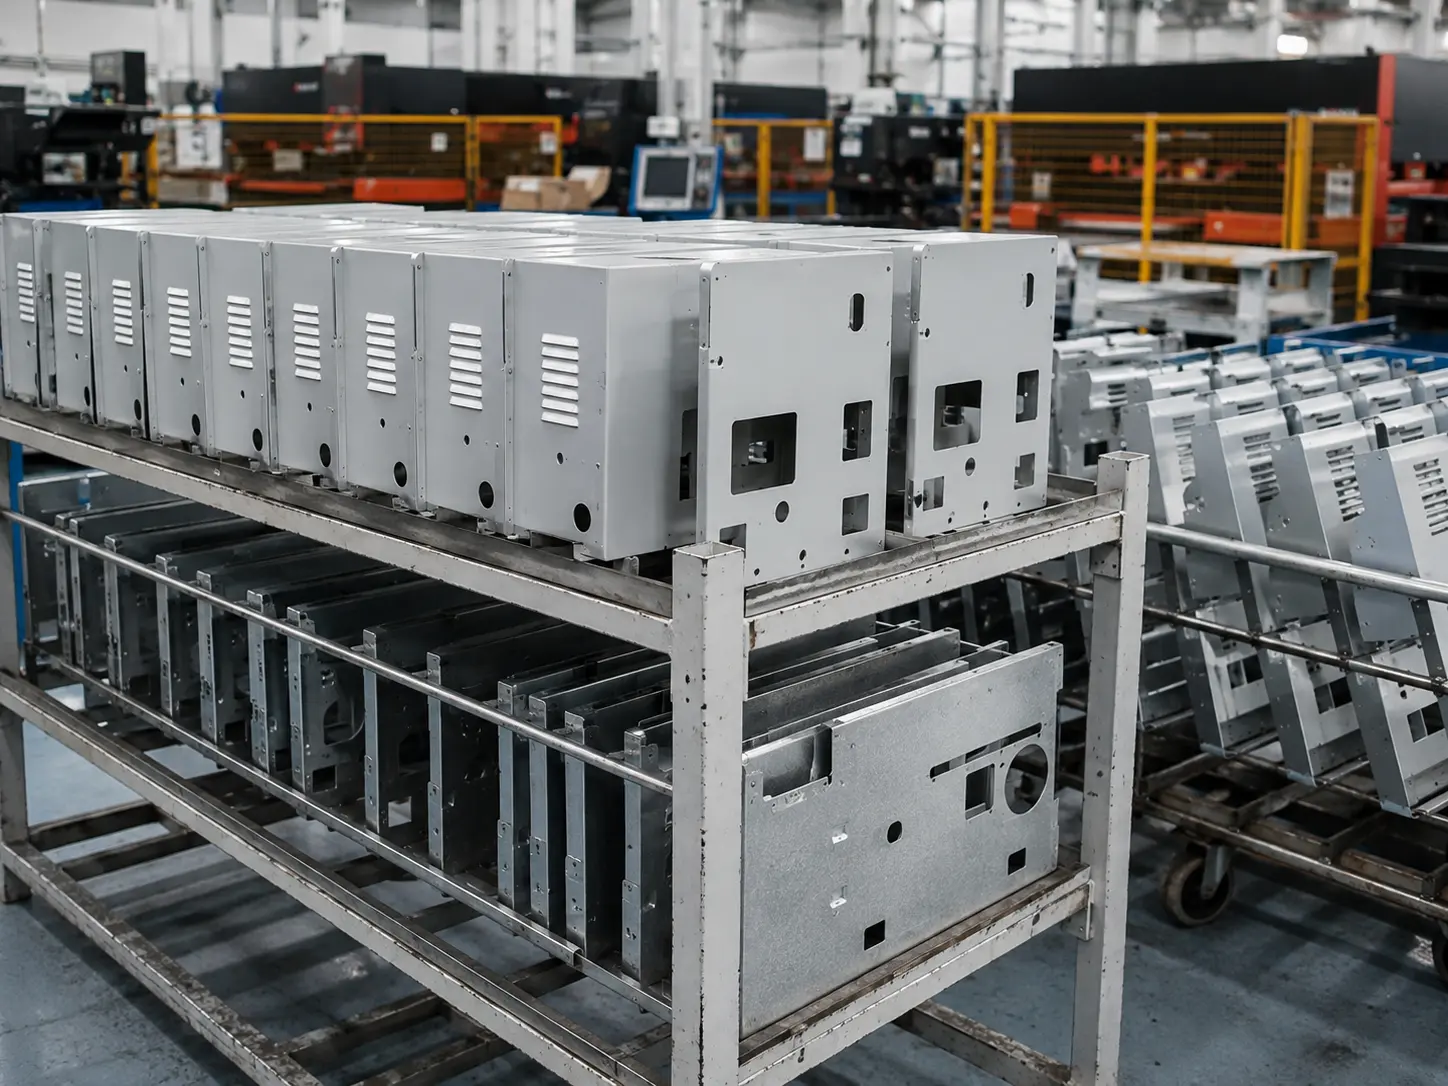
Maschinenabdeckungen & Schutzvorrichtungen
Schutzbleche, Verkleidungen, Zugangsbleche, belüftete Abdeckungen
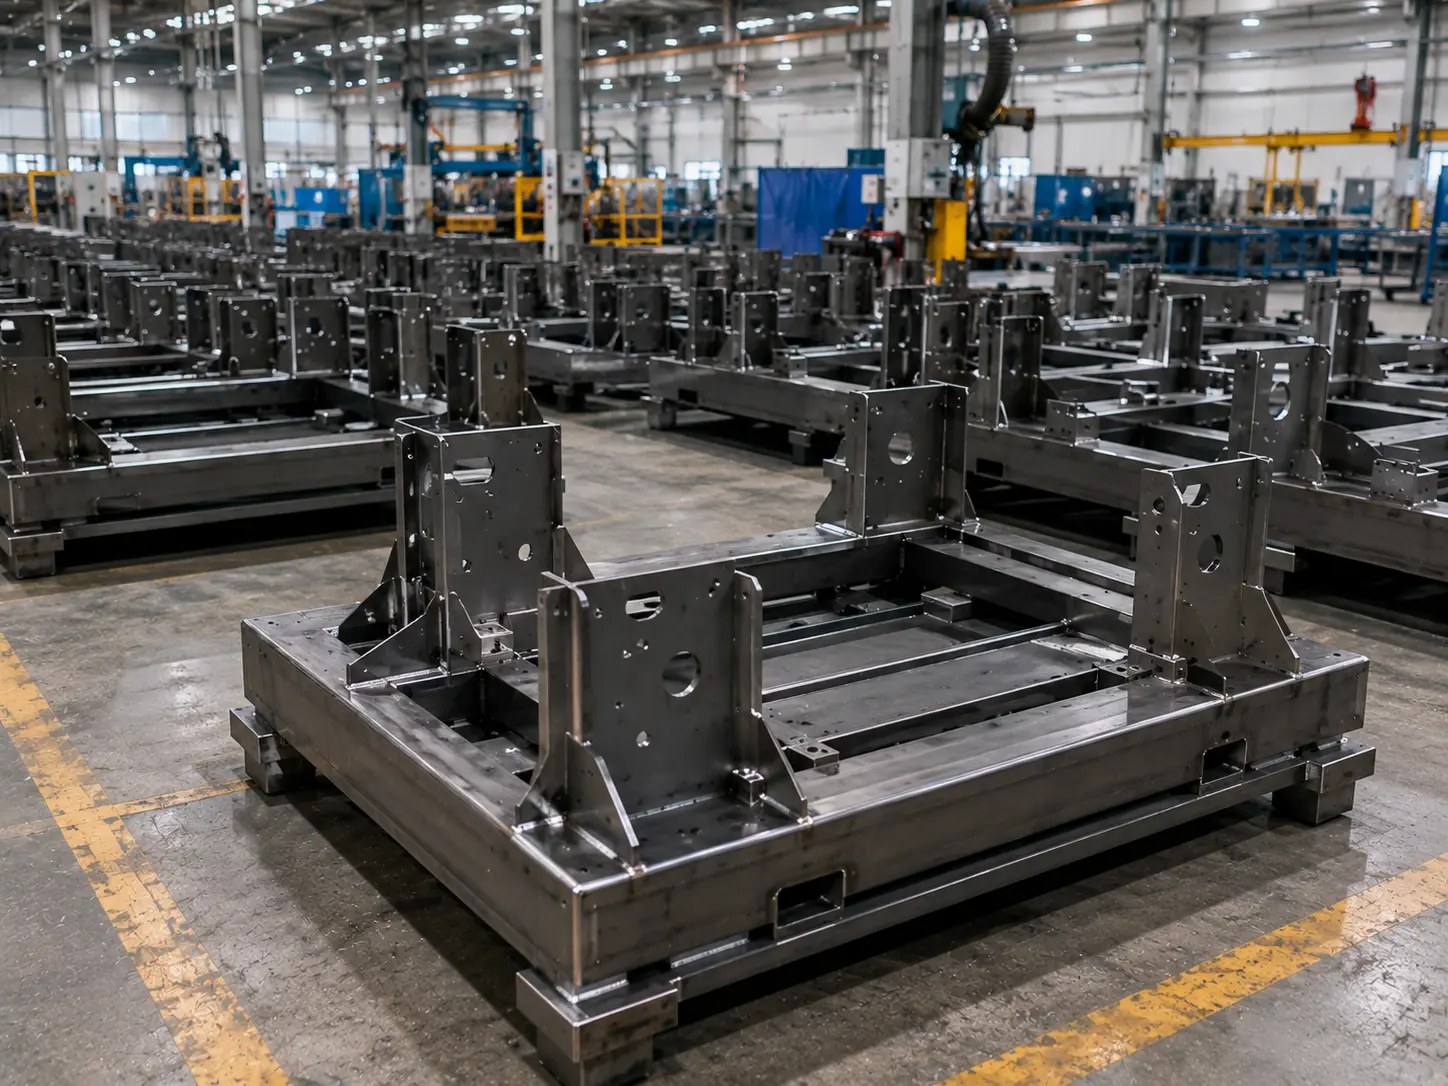
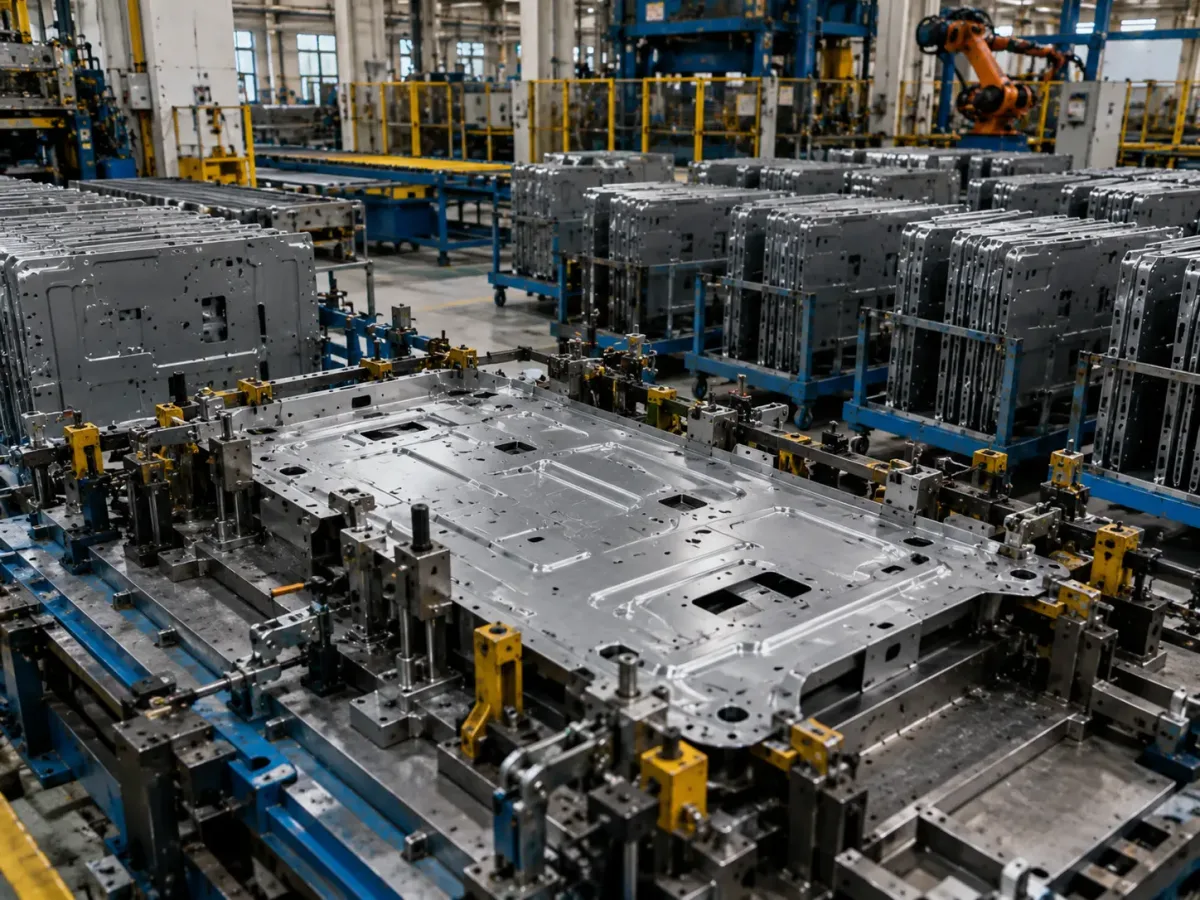
Strukturrahmen & Sockel
Geschweißte Rahmen, Grundplatten, Stützstrukturen, Maschinensockel
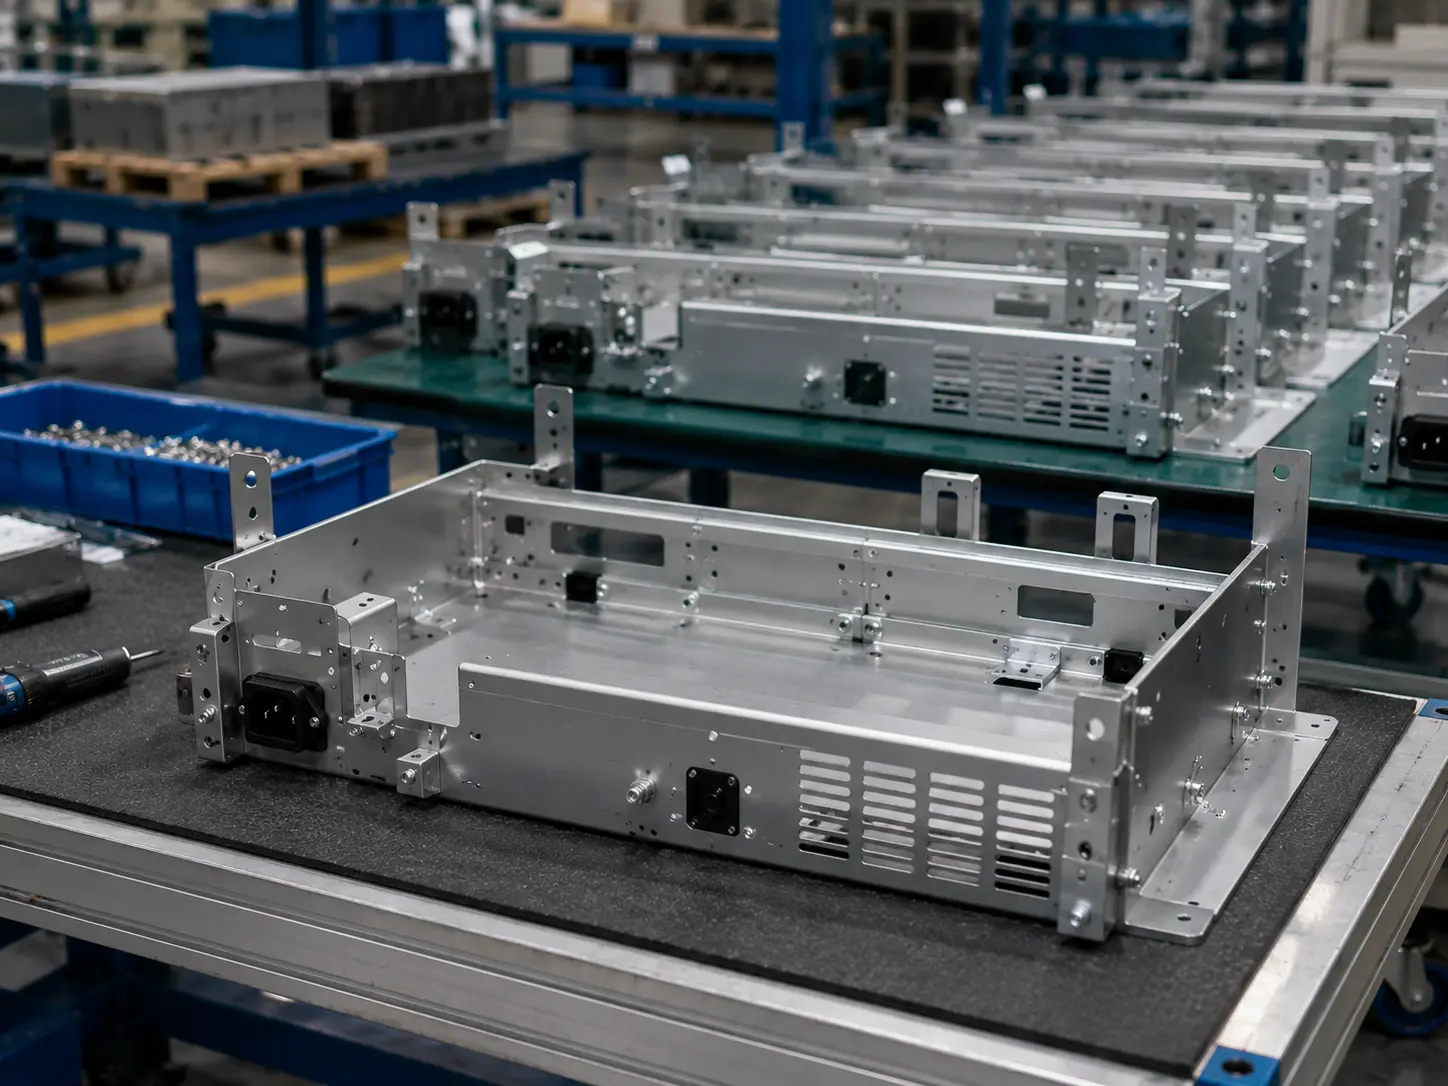
Wiederkehrende OEM-Baugruppen
Halterungen, Baugruppen, Chassiskomponenten, Wiederholteile
Wie Sie feststellen, ob Ihr Projekt zu einem Hochvolumenmodell passt
(Je mehr Übereinstimmungen, desto besser die Eignung.)
- 1
Zeichnungen wiederholen sich stark und Sie benötigen langfristige rollierende Lieferung
- 2
Revisionen sind stabil und technische Änderungen sind selten
- 3
Sie sind stückkostenempfindlich und bereit, Werkzeuge/Vorrichtungen gegen niedrigere Langlaufkosten einzutauschen (Skaleneffekte)
- 4
Sie benötigen hohe Austauschbarkeit und Baugruppen-zu-Baugruppen-Konsistenz
- 5
Sie benötigen einen gleichmäßigeren Takt mit weniger Umrüstvorgängen – ideal für linienbasierte Organisation
Warum diese Projekte zu Hochvolumen-Blechbearbeitung passen
Denn Skalierung bedeutet nicht “Mengen stapeln” – es geht darum, Unsicherheit im Voraus zu beseitigen:
Revisionen einfrieren → CTQs (kritische Qualitätsmerkmale) definieren → Schlüsseldatums mit Vorrichtungen/Werkzeugen/Formen fixieren → Abläufe auf einen wiederholbaren Takt standardisieren– sodass Sie bei steigenden Stückzahlen konsequent besseren Durchsatz und niedrigere Stückkosten erzielen.
Wie wählen Sie die richtige
Produktionsprozessroute?
Wir empfehlen eine Fertigungsroute basierend auf Ihrem Jahresvolumen, CTQs.
Während aktiver Revisionszyklen
Verwenden Sie eine flexible Route mit Laserschneiden / CNC-Stanznibbelmaschine + Abkantpressen-Umformung.
Ideal für häufige Revisionen und schnellere Validierung.
Während der Hochlaufphase
Führen Sie dedizierte Vorrichtungen und Arbeitszellen ein, um Taktzeit und Konsistenz frühzeitig zu fixieren.
Sobald das Design eingefroren ist und die Nachfrage stabil ist
Bewerten Sie Hochdurchsatzrouten wie Stanzen, Rollformen oder Tiefziehen, um die Stückkosten zu senken.
Vergleich der Produktionsrouten
| Produktionsroute | Typische Prozesskombination | Am besten geeignete Produktionsphase | Vorabinvestition (Formen/Vorrichtungen) |
Stückkostenprofil | Wesentliche Design-/Prozesseinschränkungen |
|---|---|---|---|---|---|
|
Flexibel Route |
Laser / CNC-Stanznibbelmaschine + Biegen + Universal-Schweißen/Montage | Niedriges bis mittleres Volumen; häufige Revisionen | Niedrig | Stückkosten steigen schnell mit zunehmender Anzahl von Arbeitsgängen | Loch-zu-Biege-Regeln, Toleranzkumulierung, Schweißverzug; optische Konsistenz erfordert oft Vorrichtungsunterstützung |
|
Halbwerkzeuggebunden Route |
CNC-Stanznibbelmaschine inkl. Umformen / Laser + dedizierte Vorrichtungen + zellenbasierte Montage | Mittleres bis höheres Volumen; stabile Struktur | Mittel | Stabilerer Takt; Kosten können im Laufe der Zeit gesenkt werden | CTQs müssen früher eingefroren werden; die Vorrichtungsstrategie bestimmt die Obergrenze für die Wiederholbarkeit |
|
Prägung Route |
Stanz-/Umformwerkzeuge + sekundäres Biegen/Gewindeschneiden/Einpressen | Hohe Stückzahl; langfristig stabiles Design | Hoch | Niedrigste Stückkosten; schnellster Durchsatz | Änderungen sind teuer und langsam; DFM muss von Anfang an solide sein |
|
Rollprofilieren Route |
Rollprofilieren + Stanzen / Ablängen | Lange, gerade Profile mit konstantem Querschnitt in hoher Stückzahl | Hoch | Ausgezeichnete Stückwirtschaftlichkeit; sehr hohe Kapazität | Sobald der Querschnitt festgelegt ist, sind Änderungen schwierig; die Erstmusterprüfung muss gründlich sein |
|
Tiefziehen Route |
Tiefziehen / Umformen + Trimmen / Lochen | Schalen-/Becher-/Gehäuseteile | Hoch | Effizient für tiefe Hohlräume; starker Durchsatz | Materialumformbarkeit ist entscheidend; Risiko von Faltenbildung/Rissen; Zeit für Werkzeugerprobung und Abstimmung einplanen |
Werkzeugstrategie & Produktionswirtschaftlichkeit
Kein Werkzeug / Minimal
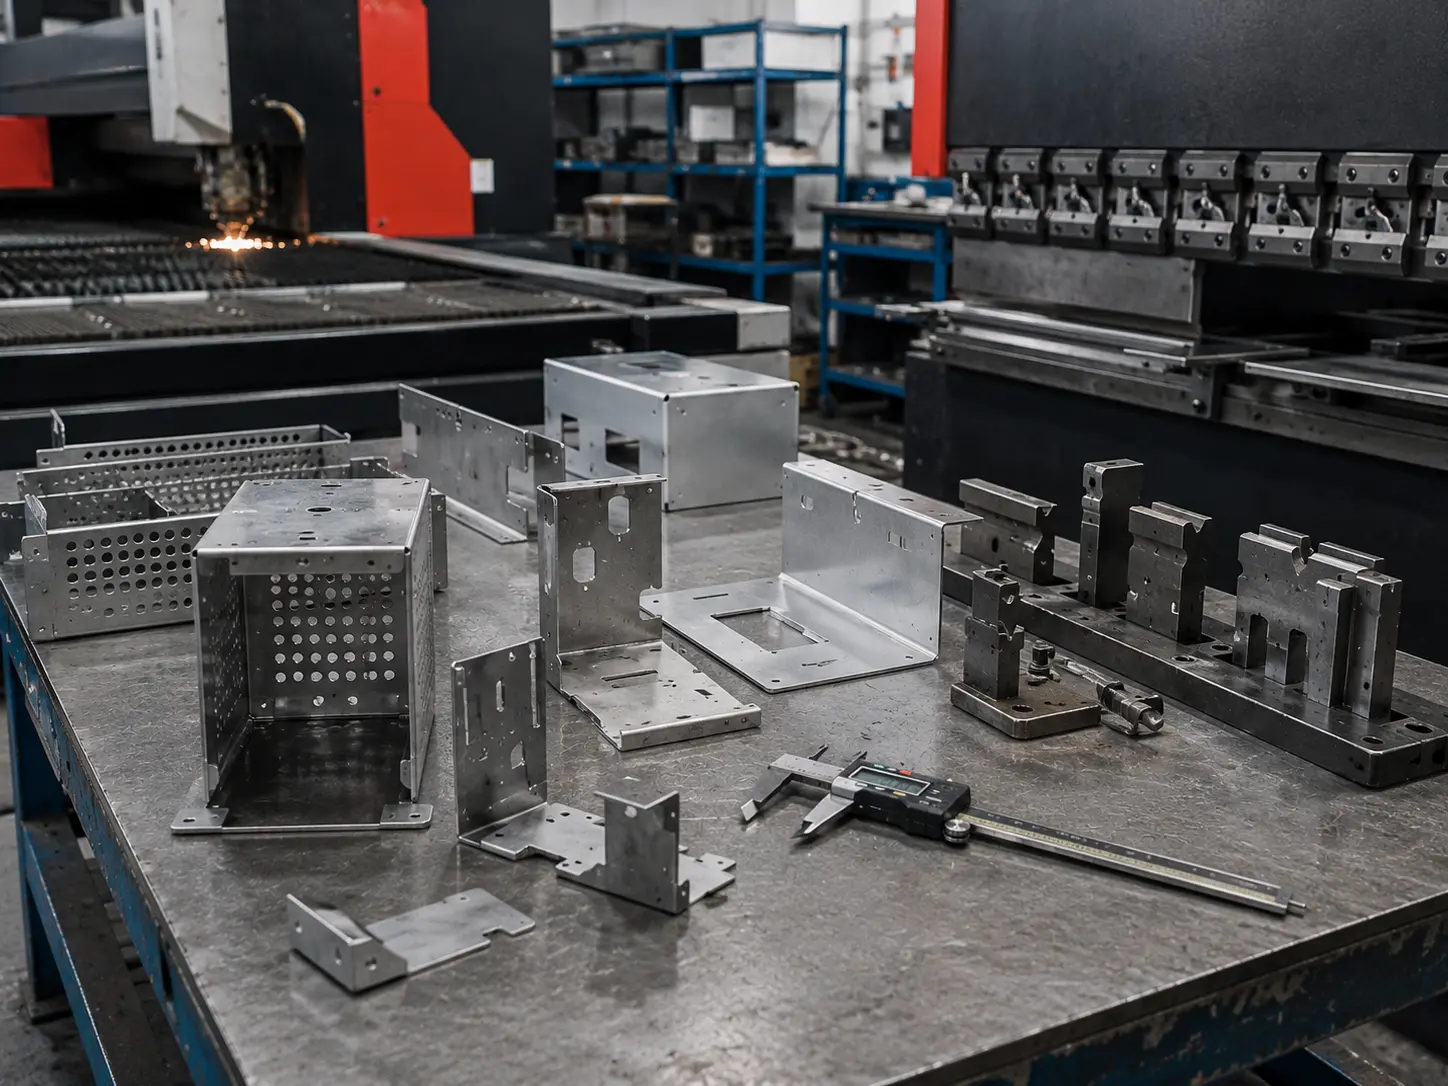
Ideal für Prototypen und niedrige Stückzahlen.
Weiches Werkzeug
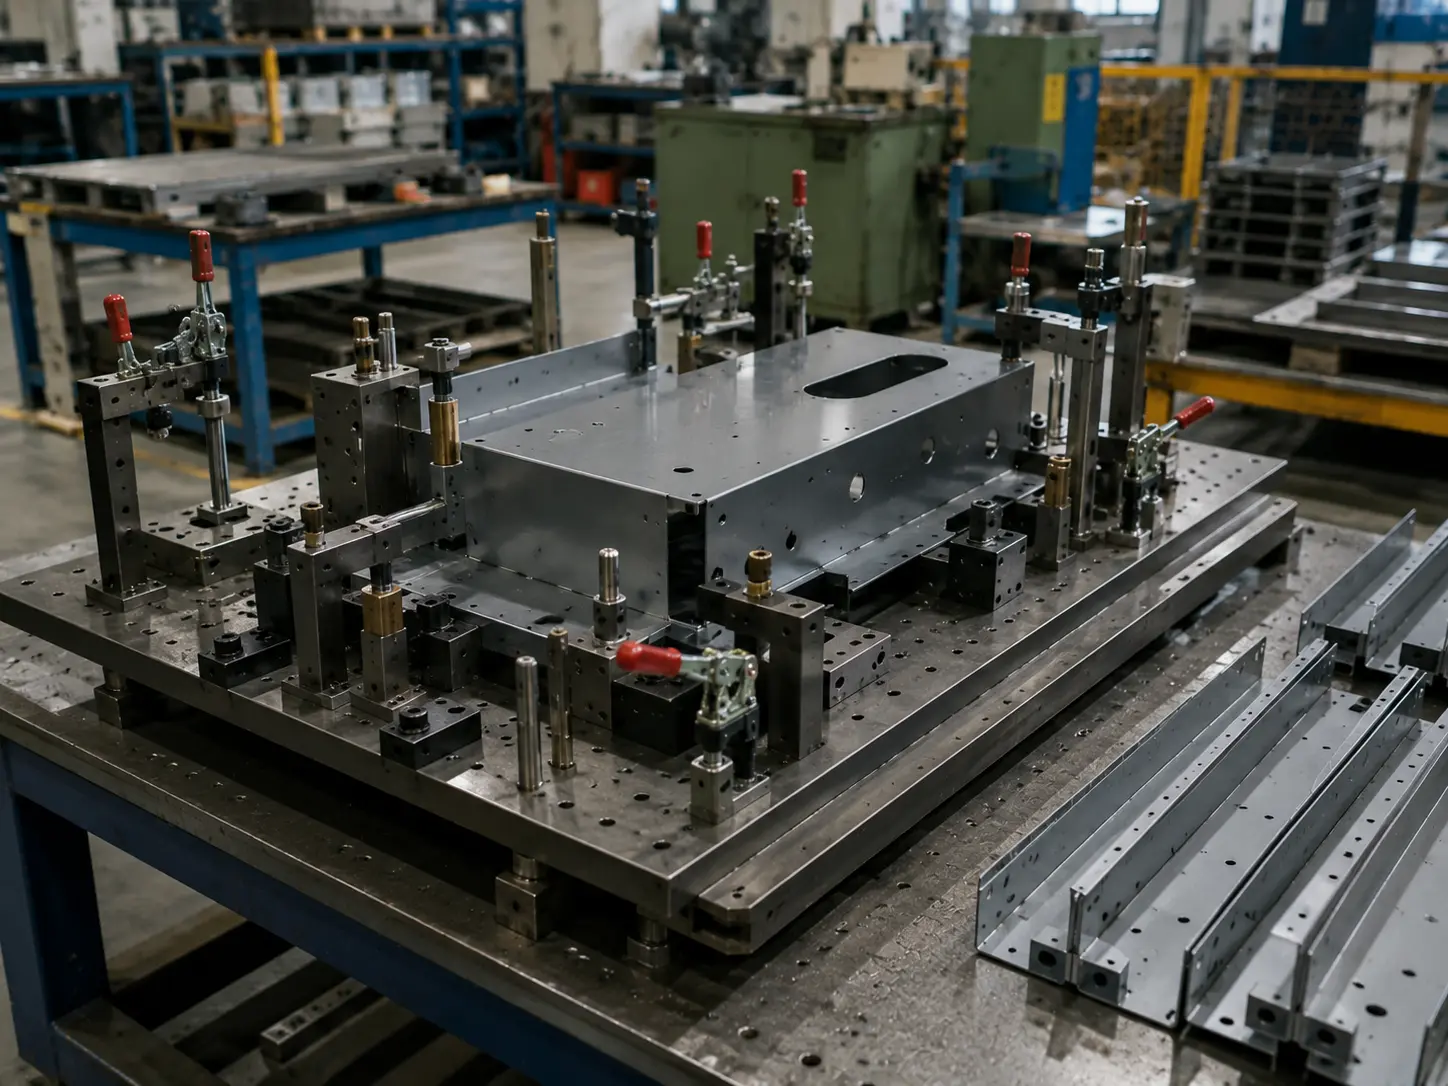
Geringere Investition bei relativ kurzen Lieferzeiten.
Dedizierte Werkzeuge
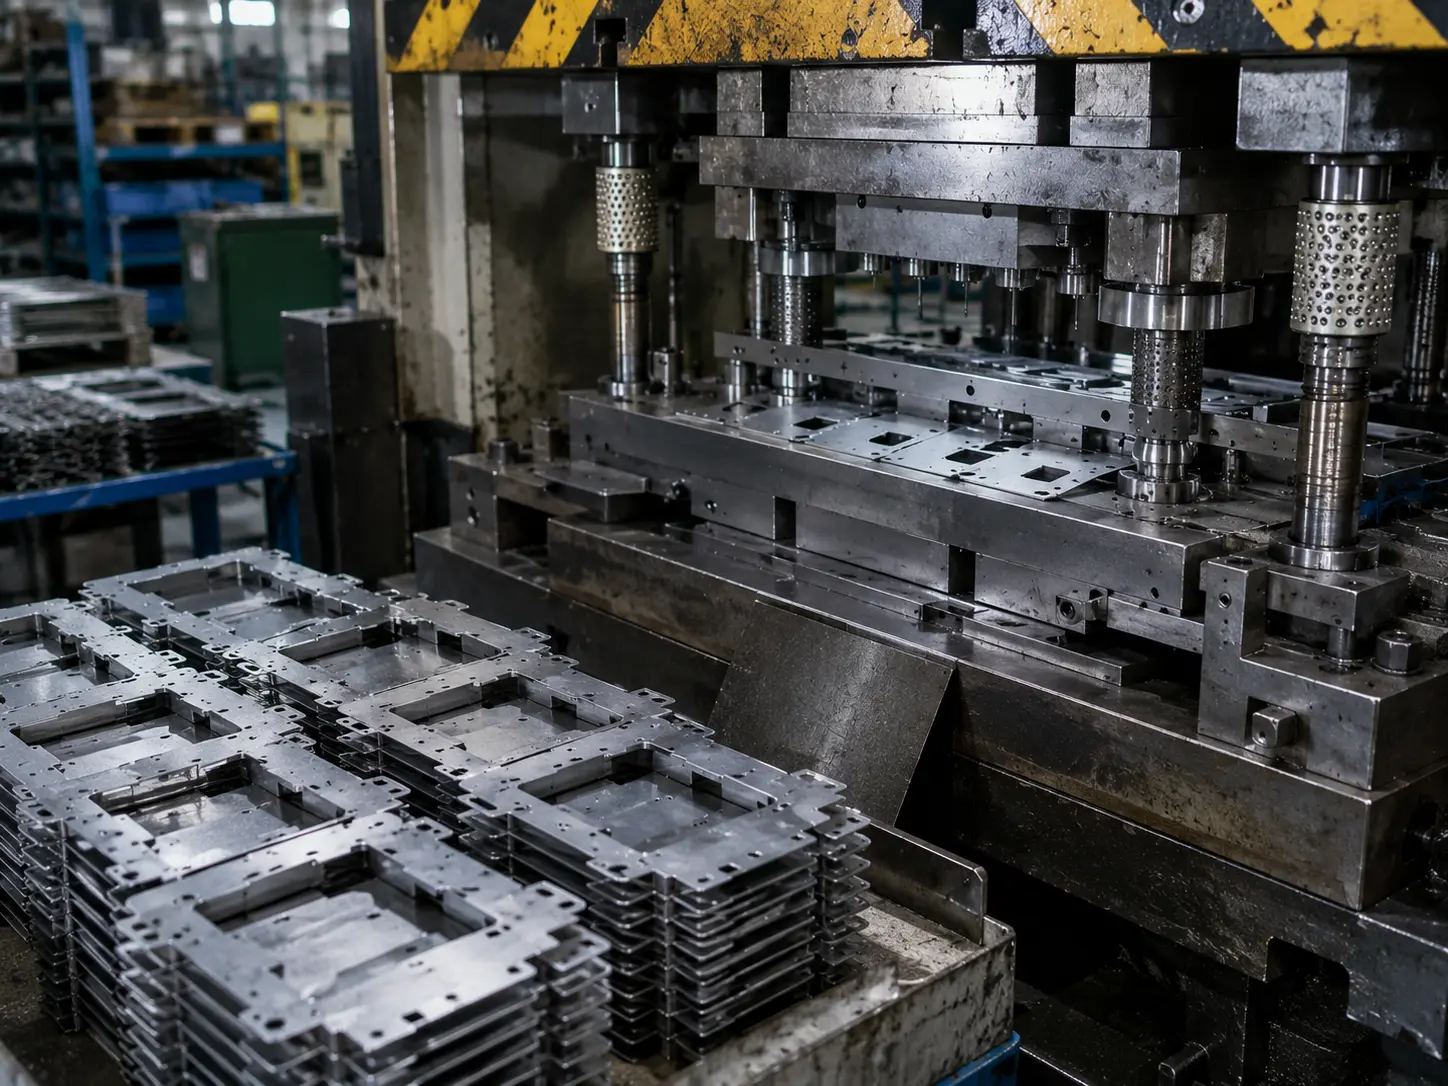
Höhere Anfangsinvestition, ausgelegt auf.
Höhere Stückkosten
Niedrigste Stückkosten
CTQ-Kontrolle & Qualitätskonsistenz
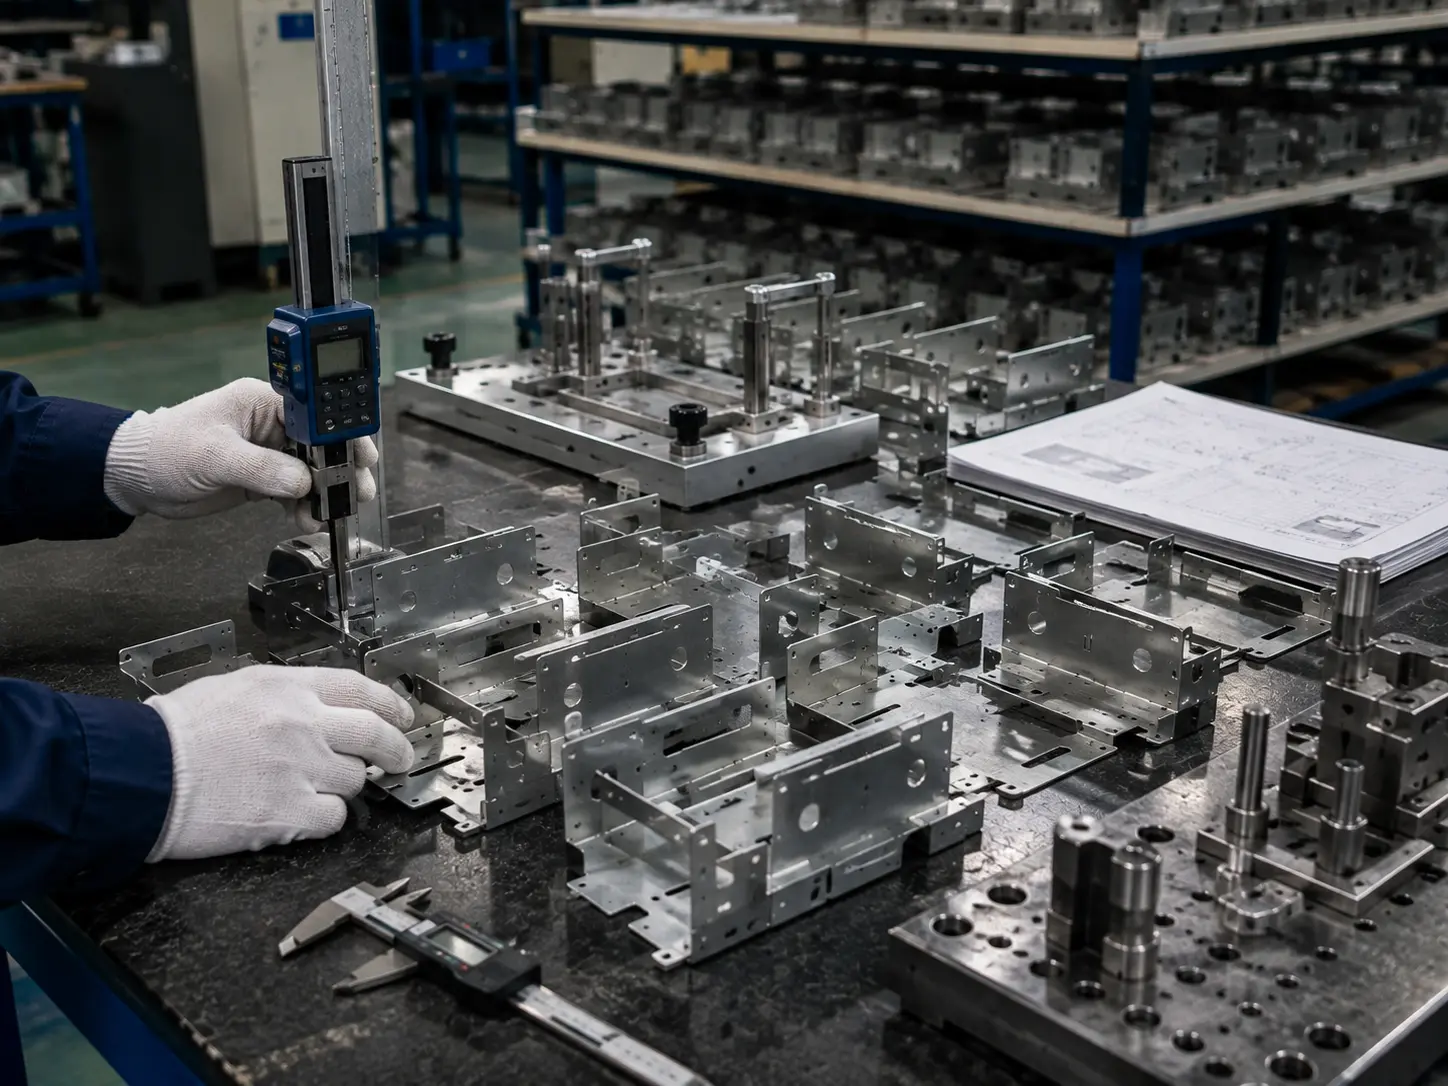
Zentrale CTQ-Parameter
| Biegewinkel | ±0,5° typisch |
| Lochposition | ±0,10 mm |
| Ebenheit | 0,5 mm / 500 mm |
| Kantenzustand | Entgraten gemäß Spezifikation |
| Oberflächenbehandlung | Wie spezifiziert |
| Optisch | Kratzer- & Dellenkontrolle |
Verifizierung
Inspektion
Inspektion (FAI)
& Aufzeichnungen