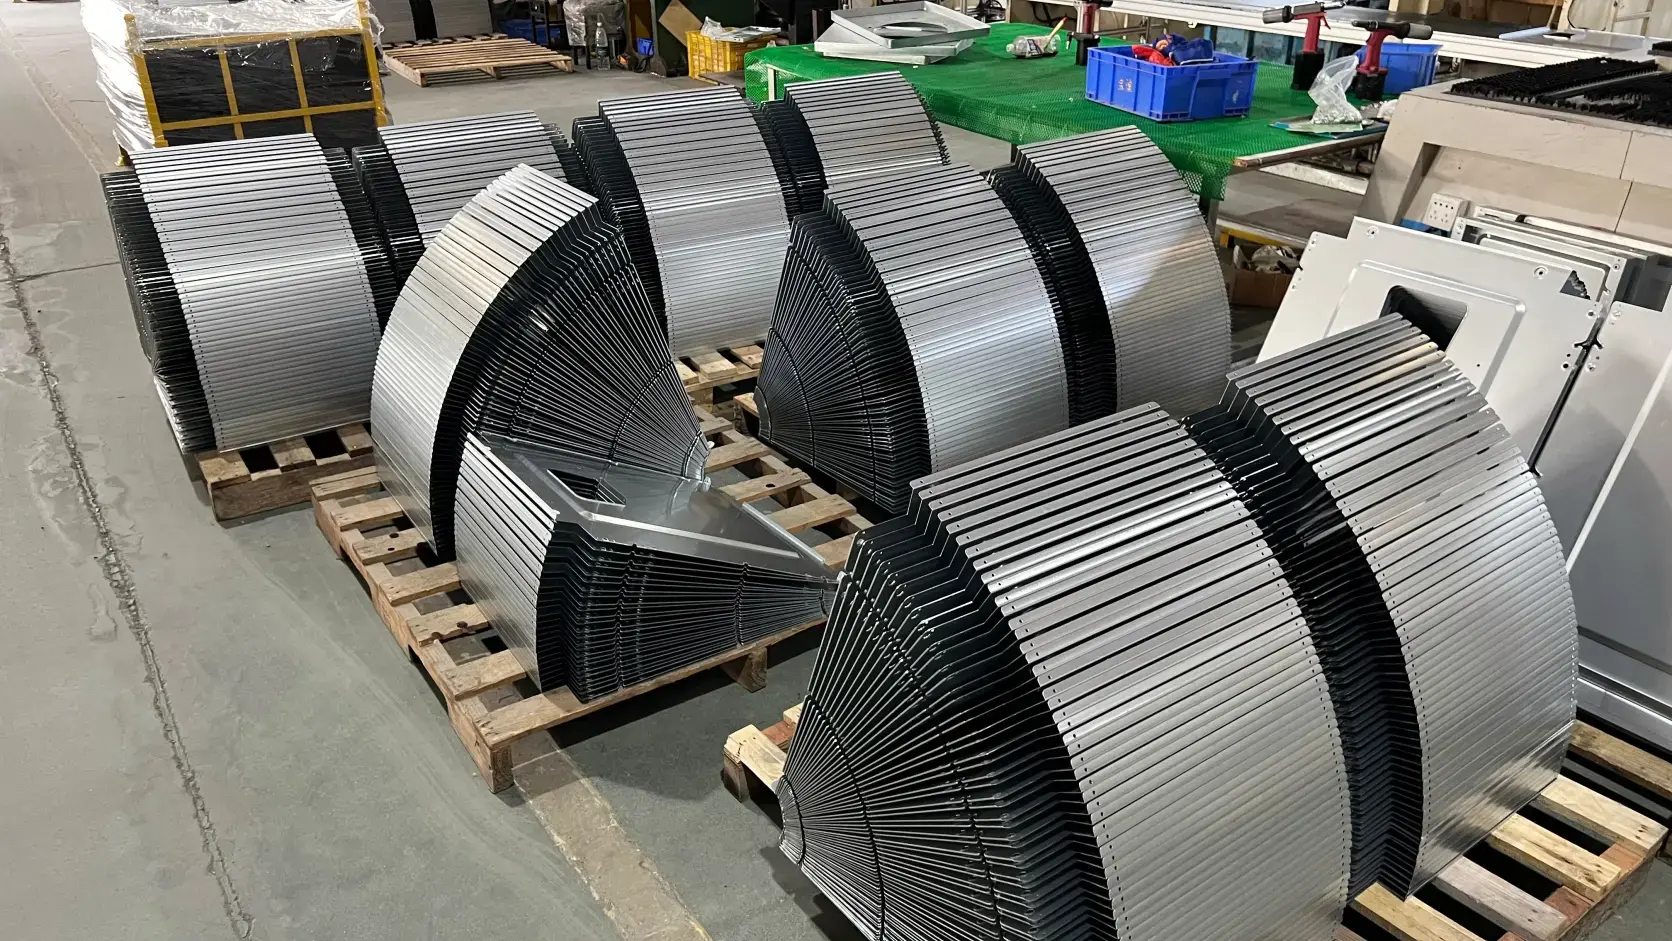
SDie Spezifikation von geöltem Material klingt wie eine geringfügige Oberflächenpräferenz – bis der Laser auf das Material trifft und die Schneidkammer sich mit Rauch füllt, oder die trockenen Bleche nach einer Woche in feuchter Lagerung mit Flugrost in Ihrem Werk ankommen und die gesamte Charge nachgearbeitet werden muss, bevor sie überhaupt auf die Maschine geladen werden kann.
Die Wahl zwischen geöltem und trockenem Blech ist keine Frage, welche Oberfläche “besser” ist. Es geht darum, wie dieser Oberflächenzustand mit dem Laserschneidprozess, interagiert, nachgelagerte Vorgänge wie Schweißen und Beschichten, beeinflusst und bestimmt, ob Ihre Teile die nächste Produktionsstufe sauber, rostfrei und spezifikationsgerecht.
Der Irrtum über den Oberflächenzustand
erreichen. Viele Ingenieure und Einkäufer betrachten den Oberflächenzustand als kosmetisches Detail. Beim Laserschneiden ist er eine Prozessvariable.
Warmgewalzt, gebeizt und geölt (HRP&O) Stahl wurde sauerstoffgebeizt, um Walzzunder zu entfernen, und dann mit einer dünnen Schicht rostschutzöl (typischerweise 0,5–1,5 g/m²) beschichtet. Das Öl ist kein Schmierstoff für das Schneiden – es ist eine Barriere gegen Oxidation während der Lagerung und des Transports.
Trockenes Blech (auch als trocken kaltgewalzt oder trocken warmgewalzt bezeichnet) hat keinen Ölfilm. Es verlässt das Walzwerk mit einer sauberen, blanken Oberfläche. Einige Walzwerke bringen einen sehr leichten Trockenfilm-Rostschutz auf, aber die Oberfläche ist im Wesentlichen ölfrei.
Der Irrtum besteht darin, dass die Ölschicht zu dünn sei, um eine Rolle zu spielen. In der Praxis verändern selbst 0,5 g/m² Öl die Art und Weise, wie der Laser mit der Materialoberfläche interagiert, wie viel Nachbearbeitung Ihre Teile benötigen und wie sorgfältig Sie das Material vor der Verwendung lagern müssen.
Wie Öl den Laserschneidprozess beeinflusst
Rauchentwicklung und Emissionen
Wenn ein Laserstrahl auf geölten Stahl trifft, verdampft das Öl sofort. Dies erzeugt sichtbaren Rauch und feine Partikel im Inneren der Schneidkabine. Der Effekt ist ausgeprägter bei:
- Dünneren Ölfilmen (unter 1 g/m²), die schnell verdampfen und einen kurzen Aufflamm Effekt erzeugen
- Höheren Laserleistungen , die den Wärmeeintrag erhöhen
- Geschlossenen Schneidkammern , in denen die Absaugkapazität begrenzt ist
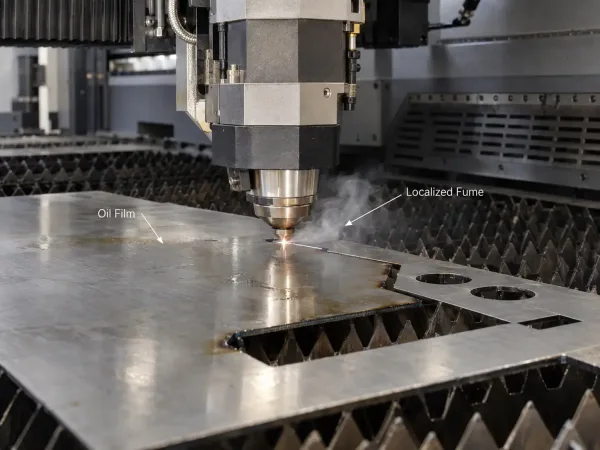
Geölter Stahl, der von einem Faserlaser geschnitten wird, wobei lokaler Rauch sichtbar ist, der durch das Verdampfen des Oberflächenöls entsteht.
Die meisten modernen Faserlaserschneider verfügen über Absaugsysteme, die für diese Rauchmenge ausgelegt sind. Wenn Ihre Maschine jedoch mit hohen Einschaltdauern und geöltem Material läuft, laden sich die Absaugfilter schneller zu und erfordern häufigere Wartung. Dies ist ein Kostenfaktor, der selten im Materialpreisangebot erscheint, sich aber in Anlagenverfügbarkeit und Verbrauchskosten.
Kantenqualität und Oxidation
Der Ölfilm hat eine messbare Auswirkung auf die Schnittkante. Während des Schneidens trägt das Öl eine geringe Menge Kohlenstoff in die Schnittfuge ein. Bei Baustahl führt dies typischerweise zu:
- Leicht dunkleren Schnittkanten im Vergleich zu trockenem Material, bedingt durch eine dünne Oxidschicht, die während der exothermen Reaktion des verbrennenden Öls entsteht
- Geringfügig höherer Oberflächenrauheit (Ra) auf der Schnittfläche, wobei dies für die meisten Anwendungen üblicherweise im akzeptablen Bereich liegt
- Ausgeprägtere Wärmeeinflusszone (WEZ) an der Kante, typischerweise 0,1–0,3 mm breiter als bei Schnitten in trockenem Material
Für Teile, die geschweißt, beschichtet oder in Präzisionsbaugruppen eingesetzt werden, sind diese Unterschiede relevant. Bei allgemeiner Fertigung, bei der die Kantenoptik zweitrangig ist, ist der Effekt vernachlässigbar.
Schnittgeschwindigkeit und Gasverbrauch
In den meisten Fällen erfordert geöltes Material keine wesentliche Änderung der Schnittgeschwindigkeit oder des Hilfsgasdrucks. Die Ölschicht ist zu dünn, um als thermische Barriere zu wirken. Einige Anwender berichten jedoch:
- Sauerstoffunterstütztes Schneiden: Die Ölverbrennung kann den exothermen Beitrag des Sauerstoffs leicht reduzieren, was eine Erhöhung des Gasdurchflusses um 2–5 % erfordert für gleichbleibende Kantenqualität
- Stickstoffunterstütztes Schneiden: Minimaler Einfluss, da Stickstoff inert ist und das Öl unabhängig davon abbrennt
- Sehr dünne Bleche (unter 1 mm): Die Ölverdampfung kann Mikroschwankungen im Schnittpfad verursachen, die sich als leichte Kantenwelligkeit bei eng tolerierten Teilen zeigen
Die versteckten Kosten von geöltem Material
Entfettungsanforderungen
Aus geöltem Material geschnittene Teile erfordern fast immer eine Entfettung vor dem Schweißen, Pulverbeschichten, Lackieren oder Montieren. Die Kosten hängen vom Verfahren ab:
| Verfahren | Typische Kosten pro Teil | Am besten geeignet für |
|---|---|---|
| Lösungsmittelwischen (manuell) | 0.50–1.50 | Kleine Chargen, einfache Geometrie |
| Alkaliwäsche (automatisiert) | 0.20–0.80 | Mittlere bis große Chargen |
| Dampfentfettung | 1.00–2.50 | Hohe Reinheitsanforderungen |
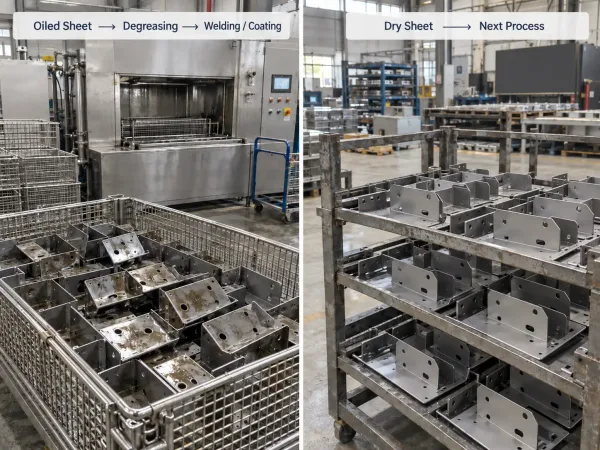
Vergleich des nachgelagerten Vorbereitungsaufwands für geölte und trockene lasergeschnittene Blechteile.
Für eine Charge von 500 lasergeschnittenen Halterungen, erhöht die Entfettung die Gesamtkosten um 100–500. Dies ist kein separater Posten im Materialangebot, aber ein realer Fertigungskostenfaktor, den Beschaffungsteams bei der Preiskalkulation von geöltem vs. trockenem Material berücksichtigen sollten.
Lagerung und Handhabung
Geöltes Material hat eine begrenzte Haltbarkeit. Der Ölfilm baut sich mit der Zeit ab, insbesondere in:
- Umgebungen mit hoher Luftfeuchtigkeit (über 60 % RH): Öl absorbiert Feuchtigkeit und verliert seine Schutzfunktion innerhalb von 3–6 Monaten
- Temperaturwechsel: Repeated heating and cooling breaks down the oil film, leaving bare spots vulnerable to corrosion
- Stacked storage without interleaving: Sheets in direct contact can transfer oil unevenly, creating inconsistent surface conditions
If your production schedule requires storing sheet stock for more than 30 days, oiled stock needs periodic inspection and may require re-oiling or repositioning.
Die Risiken von trockenem Material
Flash Rust and Surface Contamination
Dry steel is vulnerable to corrosion from the moment it leaves the mill. In controlled indoor environments (below 50% RH, stable temperature), dry stock can remain rust-free for weeks. In practice, most fabrication shops do not maintain ideal storage conditions.
Flash rust—a thin, uniform layer of surface oxidation—can form on dry stock within 24–72 hours in humid conditions. While flash rust does not significantly affect laser cutting quality (the laser burns through it), it creates problems downstream:
- Weld porosity: Rust at the joint introduces oxygen into the weld pool
- Coating adhesion failure: Powder coat and paint do not bond well to oxidized surfaces
- Inspection rejection: Parts with visible rust may fail incoming quality inspection, even if the rust is superficial
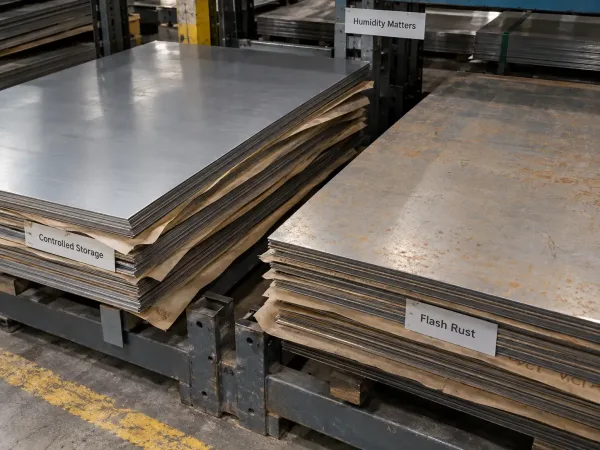
Dry steel sheets showing the difference between controlled storage and early-stage flash rust.
Storage Best Practices for Dry Stock
If you specify dry stock, plan for storage:
- Indoor storage with humidity below 50% RH
- Interleaving sheets with VCI (Vapor Corrosion Inhibitor) paper if storage exceeds 7 days
- FIFO rotation to prevent older stock from sitting in the back of the rack
- Visual inspection before loading onto the laser—any visible rust means the sheet needs cleaning or rejection
Auswirkungen auf nachgelagerte Prozesse
Welding Compatibility
Oil on sheet metal surfaces creates immediate problems for welding:
- MIG/TIG welding: Oil burns at the arc, producing porosity, spatter, and inconsistent bead appearance. Even a thin oil film can cause porosity that passes visual inspection but fails X-ray or dye penetrant testing.
- Laser welding: More sensitive to surface contamination than cutting. Oil residue in the weld zone produces micro-porosity and weakens the joint.
- Spot welding: Oil increases contact resistance variability, leading to inconsistent nugget formation.
Practical rule: If the part will be welded after laser cutting, specify dry stock or budget for degreasing before welding. The cost of weld rework from oil contamination almost always exceeds the cost of degreasing.
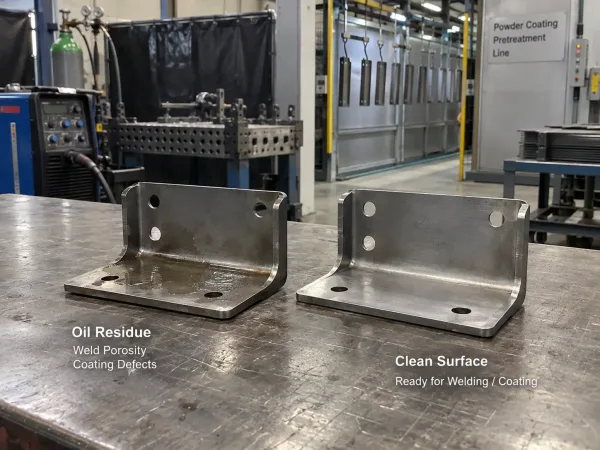 Comparison showing why oil must be removed before welding or powder coating sheet metal parts.
Coating and Painting Adhesion
Powder coating and liquid paint require a clean, oil-free surface for proper adhesion. Applying coating over oil residue results in:
- Fish-eye defects in paint films
- Delamination of powder coat under mechanical stress or thermal cycling
- Adhesion failure in salt spray testing (ASTM B117)
Most coating shops will degrease parts before processing, but this adds time and cost to the workflow. Specifying dry stock eliminates this step entirely.
So spezifizieren Sie den Oberflächenzustand in Ihrer RFQ
Ambiguity in surface condition requirements is one of the most common sources of RFQ clarification and production delays. To avoid this:
On the drawing, specify:
- Material callout with surface condition: e.g., “ASTM A1008 HRP&O” or “ASTM A1008 Dry”
- If dry stock with a rust inhibitor is acceptable: “Dry with VCI paper wrap”
- If oiled stock is acceptable but degreasing is required before welding: note “Degrease before welding per [standard or specification]“
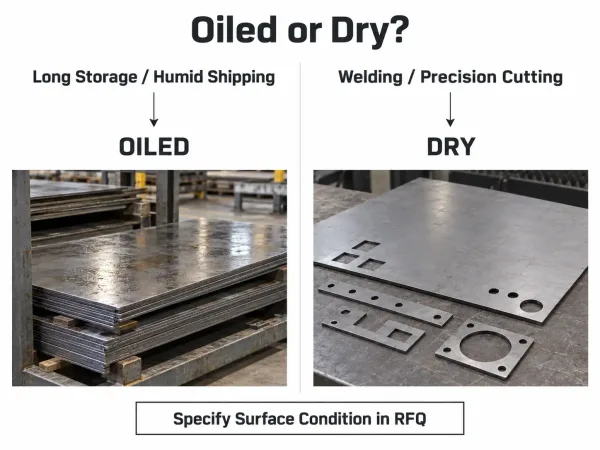
Simple engineering guide for choosing oiled or dry sheet metal based on storage and downstream processes.
In the RFQ, confirm with the supplier:
- What surface condition does the quoted price assume?
- Is degreasing included in the quoted price, or is it a separate line item?
- How will the material be stored between delivery and cutting?
- What is the maximum storage time before cutting?
- Does the supplier stock the specified surface condition, or is it a mill-order item with extended lead time?
Die richtige Wahl für Ihr Projekt treffen
When to Choose Oiled
- Long shipping distances or extended transit time: Oiled stock resists corrosion during ocean freight or multi-week ground transport
- Humid storage environments: If your facility cannot maintain below 50% RH, oiled stock is safer
- Parts that will be coated immediately after cutting: If the time between cutting and coating is less than 24 hours, degreasing is a single step that integrates naturally into the coating prep process
When to Choose Dry
- Parts requiring welding after laser cutting: Eliminates the degreasing step and reduces weld defect risk
- Controlled indoor storage: If your facility maintains stable humidity and temperature, dry stock stays clean without oil
- Smoke-sensitive environments: High-duty-cycle cutting operations or facilities with limited fume extraction benefit from oil-free stock
- Precision parts with tight edge quality requirements: Dry stock produces cleaner, more consistent cut edges
Wichtige Erkenntnisse
The oiled vs dry decision is not a surface preference—it is a process and cost decision that affects the entire manufacturing chain. Consider the full sequence: storage conditions, cutting performance, post-cut cleaning, and downstream compatibility with welding and coating.
For most general fabrication projects, either surface condition works with minor adjustments. For precision parts, welded assemblies, or coated components, the choice becomes more consequential and should be specified explicitly in the RFQ and on the drawing.
FAQ
Need help specifying the right surface condition for your next laser-cut parts order? Our engineering team can review your drawings and recommend the most cost-effective material and surface specification. [Request a DFM Review →]