YSie haben einen Übersee-Blechteilelieferanten für ein neues Gehäuseprojekt ausgewählt. Das Angebot ist wettbewerbsfähig, die Lieferzeit passt, und das Engineering-Team hat das DFM-Feedback geprüft. Vor Produktionsbeginn bleibt ein Gate: First Article Inspection. Ihr Lieferant fragt nach dem FAI-Zeichnungspaket — und Sie stellen fest, dass Sie nicht sicher sind, was genau Sie senden, wie Sie es kennzeichnen oder was der Lieferant zurücksenden soll.
Diese Lücke ist häufiger als sie sein sollte. Ein Einkaufsteam sendet eine PDF-Zeichnung und eine Materialspezifikation, der Lieferant produziert Erstmuster und reicht einen Bericht ein, und der Käufer stellt fest, dass die Hälfte der kritischen Maße nie geprüft wurde, weil sie nicht gekennzeichnet waren. Oder die balloonierte Zeichnung verwendet eine Nummerierung, die nicht mit den Einträgen in Formular 3 übereinstimmt. Oder das Materialzertifikat verweist auf eine andere Charge als die für die Erstmuster verwendete. Jeder dieser Fehler kostet Tage des Hin und Her über Zeitzonen hinweg und verzögert den Produktionsstart.
Dieser Leitfaden führt durch die Vorbereitung, den Versand und die Prüfung eines FAI-Zeichnungspakets für Übersee-Blechteilelieferanten — einschließlich der benötigten Dateien, der Kennzeichnung kritischer Merkmale, der Kommunikation von Anforderungen über Ländergrenzen hinweg und der Prüfung dessen, was zurückkommt.
Was gehört in ein FAI-Zeichnungspaket für Blechteile
Ein FAI-Zeichnungspaket ist die Sammlung von Dokumenten, die Ihrem Lieferanten sagt, was genau herzustellen ist, wie es zu messen ist und welche Nachweise vor Beginn der Serienproduktion einzureichen sind. Für Blechteile enthält das Paket einen Kernbestand an Dateien, die für jeden Fertigungsprozess gelten, plus mehrere Ergänzungen, die die spezifischen Variablen von Schneiden, Biegen, Schweißen und Oberflächenbehandlung adressieren.
Die Kerndateien, die jedes Paket benötigt
Mindestens sollte ein vollständiges FAI-Zeichnungspaket für ein Blechteil enthalten:
- 2D-Engineering-Zeichnung (PDF) — vollständig bemaßt mit Toleranzen, GD&T-Angaben, Bezugsangaben, Materialgüte, Oberflächenanforderungen, Schweißsymbolen und Hardware-Spezifikationen. Dies ist die einzige Wahrheitsquelle für die Prüfung.
- 3D-CAD-Datei (STEP-Format) — für komplexe Geometrien, bei denen die 2D-Zeichnung allein die geformte Gestalt nicht vollständig beschreibt. STEP ist das universell kompatibelste Format über CAD-Systeme hinweg.
- Materialspezifikation — mit Angabe der genauen Güte, Härte und Dicke. Nicht “Stahl”, sondern “SPCC kaltgewalzter Stahl, 1,5 mm” oder “5052-H32 Aluminium, 2,0 mm”.” Fügen Sie die Materialnorm-Referenz hinzu (z. B. ASTM A1008, EN 10130).
- Oberflächenspezifikation — die Oberflächenart (Pulverbeschichtung, Verzinkung, Eloxierung), Farbcode (RAL, Pantone oder kundenspezifisch), Schichtdickenbereich und alle Erscheinungsstandards oder freigegebenen Muster.
- Zusammenfassung der Qualitätsanforderungen — mit Angabe, ob FAI erforderlich ist, welches Berichtsformat zu verwenden ist (AS9102-Formulare, PPAP oder internes Format des Lieferanten), kritische Qualitätsmerkmale, AQL-Stufen für die Chargenprüfung und erforderliche Zertifizierungen (Walzwerkszeugnisse, Galvanikberichte, Schweißqualifikationen).
- Hardware- und Montageliste — mit Identifizierung von PEM-Muttern, Bolzen, Abstandshaltern, Scharnieren, Dichtungen, Etiketten und allen Komponenten, die der Lieferant installieren muss, gegenüber Komponenten, die Sie separat liefern.
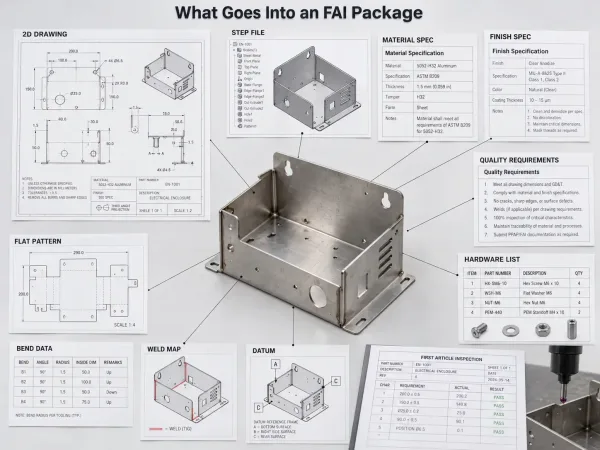
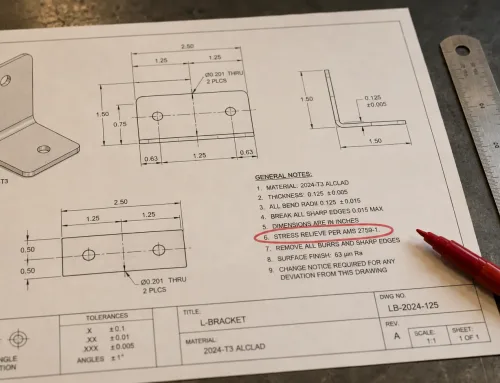
Die erforderlichen Engineering-, Material-, Oberflächen-, Qualitäts- und Blechdokumente für ein vollständiges FAI-Paket.
Dieses Paket ist Ihr primäres Kommunikationswerkzeug. Wenn es unvollständig ist, füllt der Lieferant Lücken mit Annahmen — und Annahmen sind die häufigste Ursache für Nichtkonformitäten bei Erstmustern.
Blechspezifische Ergänzungen, die die meisten Käufer übersehen
Die Blechfertigung bringt Variablen mit sich, die bei spanend bearbeiteten oder geformten Teilen nicht auftreten. Ihr FAI-Paket sollte diese mit zusätzlicher Dokumentation berücksichtigen:
- Abwicklungszeichnung oder DXF — mit Darstellung der abgewickelten Geometrie mit Biegelinien, Biegerichtungen und Biegezugaben. Dies ist besonders wichtig für Teile mit komplexen Biegefolgen, bei denen die Abwicklung die Positionen der Löcher nach dem Umformen direkt beeinflusst.
- Biegedatentabelle — mit Auflistung der Biegewinkel, Innenradien und Biege-zu-Kante-Abstände für jede Biegung. Wenn Ihre Zeichnung eine allgemeine Notiz wie “auf 90° ±1° biegen” verwendet, sollten Sie in Betracht ziehen, individuelle Biegetoleranzen dort anzugeben, wo sie für die Montage relevant sind.
- Schweißplan oder Schweißsymbol-Detail — für Schweißbaugruppen ein Schweißplan, der Nahttypen, Schweißnahtgrößen und etwaige Anforderungen an die zerstörungsfreie Prüfung (ZfP) angibt. Schweißsymbole auf der Zeichnung sind ein Anfang, aber ein separater Schweißplan reduziert Interpretationsfehler über Sprachbarrieren hinweg.
- Zusammenbauzeichnung — wenn das Teil eine Mehrkomponenten-Baugruppe ist, fügen Sie eine Explosions- oder Zusammenbauansicht bei, die Komponentenbeziehungen, Befestigungselementpositionen und Passungsanforderungen zeigt.
- Prüfbezug (Datum) — klare Angabe, welche Oberflächen oder Merkmale als Bezüge für die Maßprüfung dienen. Im Blechbau beeinflusst die Bezugswahl, wie das Teil während der KMG-Messung gespannt wird, und ein falsch verstandener Bezug kann das gesamte Formular 3 ungültig machen.
Diese Ergänzungen sind nicht immer notwendig für einfache Halterungen oder Flachpaneele. Aber für umgeformte Gehäuse, Schweißbaugruppen und Teile mit Sichtflächen, ist das Weglassen einer der häufigsten Gründe, warum Übersee-Lieferanten unvollständige oder fehlerhafte FAI-Berichte einreichen.
Wie Sie eine balloonierte Zeichnung erstellen, die Lieferanten tatsächlich nutzen können
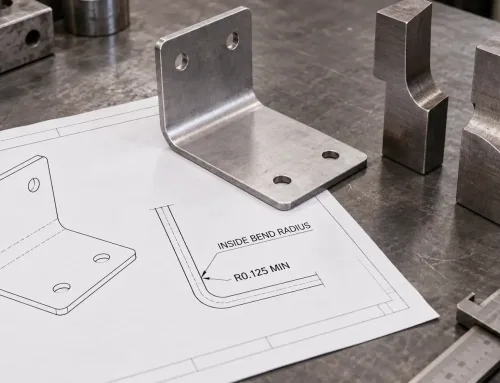
Eine mit Balloons versehene Zeichnung — manchmal auch Blasenzeichnung oder Prüfzeichnung genannt — ist eine Kopie der technischen Zeichnung, bei der jedem messbaren Merkmal eine eindeutige fortlaufende Nummer in einem Kreis zugewiesen wird (ein “Balloon” oder “Bubble”). Diese Nummern entsprechen den Positionen auf dem AS9102-Formular 3 und schaffen eine nachverfolgbare Verbindung zwischen der Zeichnung und den Prüfergebnissen.
Die mit Balloons versehene Zeichnung ist die Prüfkarte. Wenn ein Merkmal nicht mit einem Balloon versehen ist, wird es nicht geprüft. Dies ist die häufigste Ursache für FAI-Ablehnungen: Der Lieferant misst jedes mit einem Balloon versehene Merkmal, aber der Käufer erwartete Merkmale, die nie nummeriert wurden.
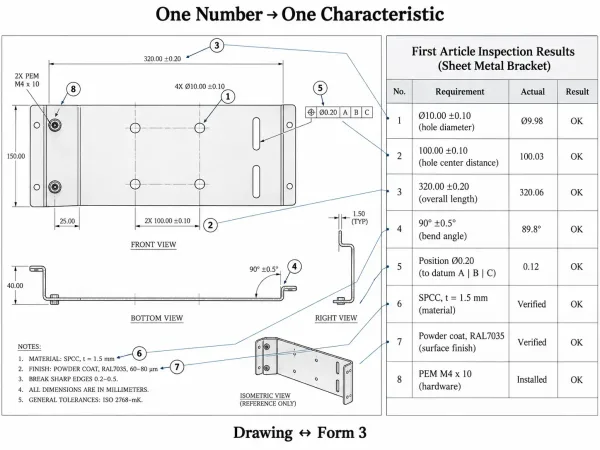
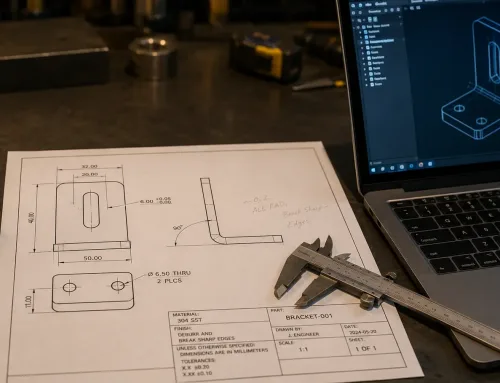
Eine mit Balloons versehene technische Zeichnung, die zeigt, wie nummerierte Merkmale den Prüfergebnissen auf Formular 3 entsprechen.
Ballooning-Regeln: Eine Nummer, ein Merkmal, keine Mehrdeutigkeit
Das Prinzip ist einfach: Jedes Maß, jede Toleranz, jede Anmerkung und jede Spezifikation auf der Zeichnung, die messbar oder überprüfbar ist, erhält ihre eigene Balloon-Nummer. Dies umfasst:
- Alle Maßtoleranzen (Längen, Breiten, Bohrungsdurchmesser, Langlochabmessungen)
- Geometrische Toleranzen (Ebenheit, Rechtwinkligkeit, wahre Position, Profil)
- Oberflächengüteangaben (Ra-Werte, Beschichtungsdicke)
- Werkstoff- und Beschichtungsspezifikationen die im Schriftfeld oder in den Anmerkungen aufgeführt sind
- Befestigungselement-Angaben (z. B. “4× PEM S-M3-2 installieren”)
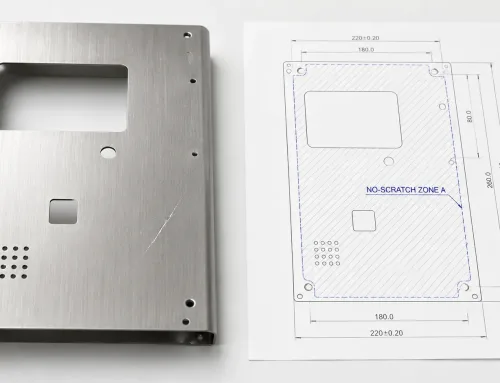
- Anmerkungen zu Sonderprozessen (z. B. “Alle scharfen Kanten entgraten”, “Keine Kratzer auf sichtbaren Oberflächen”)
Kombinieren Sie nicht mehrere Merkmale unter einer Balloon-Nummer. Wenn eine Zeichnung vier Befestigungslöcher mit demselben Durchmesser, aber unterschiedlichen Positionen zeigt, erhält jedes Loch sein eigenes Balloon — die Positionen sind separate Merkmale, auch wenn der Durchmesser identisch ist.
Die Balloon-Nummerierung sollte einem konsistenten Muster folgen. Die meisten Lieferanten erwarten eine fortlaufende Nummerierung (1, 2, 3…) beginnend von der oberen linken Ecke der Zeichnung und im Uhrzeigersinn fortschreitend, aber die spezifische Reihenfolge ist weniger wichtig als Konsistenz und Vollständigkeit. Entscheidend ist, dass jedes Balloon auf der Zeichnung eine übereinstimmende Zeile auf Formular 3 hat und jede Zeile auf Formular 3 ein übereinstimmendes Balloon auf der Zeichnung.
Häufige Ballooning-Fehler, die die FAI-Genehmigung verzögern
Aus Sicht des Lieferanten sind die häufigsten Ballooning-Fehler, die zur Rückgabe oder Verzögerung von FAI-Paketen führen:
- Fehlende Schriftfeld-Spezifikationen. Die im Schriftfeld aufgeführten Werkstoffgüten, Allgemeintoleranzen (z. B. ISO 2768-mK) und Oberflächengüten sind Merkmale. Wenn sie nicht mit Balloons versehen sind, werden sie vom Lieferanten möglicherweise nicht überprüft, und das FAI-Paket ist unvollständig.
- Referenzmaße als Prüfpositionen aufgenommen. Referenzmaße (in Klammern dargestellt oder mit “REF” gekennzeichnet) dienen nur zur Information und sollten nicht mit Balloons versehen werden. Ihre Aufnahme in Formular 3 verschwendet Prüfzeit und führt zu Verwirrung darüber, ob sie eine Bestanden/Nicht-bestanden-Bewertung erfordern.
- Inkonsistente Nummerierung zwischen Zeichnungsrevisionen. Wenn Sie eine mit Balloons versehene Zeichnung in Rev. A senden und dann auf Rev. B aktualisieren, können sich die Balloon-Nummern verschieben. Wenn der Lieferant die Prüfung gegen die alte Nummerierung beginnt und Sie gegen die neue prüfen, sieht jede Abweichung wie ein Fehler aus. Bei Änderung der Revision die Zeichnung immer neu mit Balloons versehen.
- GD&T-Angaben als einzelne Merkmale behandelt. Eine Angabe der wahren Position mit einer Durchmessertoleranz ist ein Merkmal, referenziert aber zwei Bezugsmerkmale. Stellen Sie sicher, dass das Balloon die vollständige Angabe erfasst — den Toleranzwert, die Bezugsangaben und den Materialbedingungsmodifikator (MMC/LMC) — nicht nur die Positionsnummer.
Bei Übersee-Lieferanten werden diese Fehler durch die Kommunikationslatenz verstärkt. Ein Ballooning-Fehler, den ein inländischer Lieferant in einem fünfminütigen Telefonat klären könnte, kann über Zeitzonen hinweg 24–48 Stunden zur Lösung benötigen und den FAI-Zyklus um Tage verlängern.
Welche Blechmerkmale als kritisch gekennzeichnet werden sollten
Nicht jedes Maß auf einem Blechteil verdient die gleiche Aufmerksamkeit. Ein typisches Umgehäuse kann 80–150 mit Balloons versehene Merkmale aufweisen, aber nur 10–20 davon sind wirklich kritisch für Passung, Funktion oder Sicherheit. Die Identifizierung dieser kritischen Qualitätsmerkmale (CTQ) und deren klare Kommunikation an den Lieferanten konzentriert den Prüfaufwand dort, wo er am wichtigsten ist.
Merkmale, die bei der Blechteil-Erstmusterprüfung am häufigsten fehlschlagen
Basierend auf Erfahrungen aus der Erstmusterprüfung lassen sich die Blechmerkmale, bei denen am wahrscheinlichsten Abweichungen auftreten, in vier Kategorien einteilen, die jeweils an eine bestimmte Fertigungsstufe gebunden sind:
Schneidstufe — Lochpositionen und Schlitzabmessungen. Die Schnittfugenbreite beim Laserschneiden variiert mit Materialdicke, Geschwindigkeit und Hilfsgas. Bei dickeren Materialien (3 mm und mehr), kann die Schnittfugenverjüngung dazu führen, dass sich die Lochdurchmesser zwischen Ober- und Unterseite um 0,05–0,15 mm unterscheiden. Schlitze und Ausschnitte nahe der Bauteilkante neigen ebenfalls zu thermischer Verformung, insbesondere bei Edelstahl.
Biegestufe — Biegewinkel und Abstände von Biegung zu Loch. Die Rückfederung ist die häufigste Variable beim Blechbiegen. Eine 90°-Biegung in 1,5 mm kaltgewalztem Stahl federt typischerweise um 1–3° zurück, abhängig von Materialhärte, Werkzeugradius und Gesenkbiegeeinstellung. Wenn der Lieferant mit Überbiegen kompensiert, kann der endgültige Winkel bei Teilen mit mehreren interagierenden Biegungen dennoch außerhalb der Toleranz liegen. Lochpositionen relativ zu Biegekanten verschieben sich, weil sich die neutrale Faser während der Umformung bewegt — ein Loch, das im Abwicklungsmuster 10 mm von einer Biegelinie entfernt platziert ist, kann am umgeformten Teil 9,5 mm oder 10,5 mm von der Biegekante entfernt sein.
Schweißstufe — Schweißnahtgröße, Fugenaustrichtung und Verzug. Geschweißte Baugruppen führen Wärmeeinflusszonen ein, die ebene Flächen verformen, Lochpositionen verschieben und die Gesamthüllmaße verändern. Eine WIG-Schweißung an einem Edelstahlgehäuse kann benachbarte Flächen über eine Spannweite von 300 mm um 0,5–1,5 mm aus der Ebenheit ziehen. MAG-Schweißungen an Baustahl erzeugen weniger Verzug pro Einheit der Wärmeeinbringung, sind aber bei dünnem Blech (unter 1,2 mm) schwerer zu kontrollieren.
Oberflächenveredelungsstufe — Beschichtungsdicke und Haftung. Pulverbeschichtung fügt 60–120 µm pro Oberfläche hinzu. Bei Teilen mit engen Montagetoleranzen — zum Beispiel eine Blende, die mit 0,5 mm Spiel in einen Kanal gleitet — kann allein die Beschichtungsdicke zu einer Interferenz führen. Gewinde, Erdungspunkte und Dichtflächen müssen möglicherweise maskiert werden, um Beschichtungsaufbau zu verhindern, und wenn die Maskierung nicht in der Zeichnung angegeben ist, wendet der Lieferant sie möglicherweise nicht an.
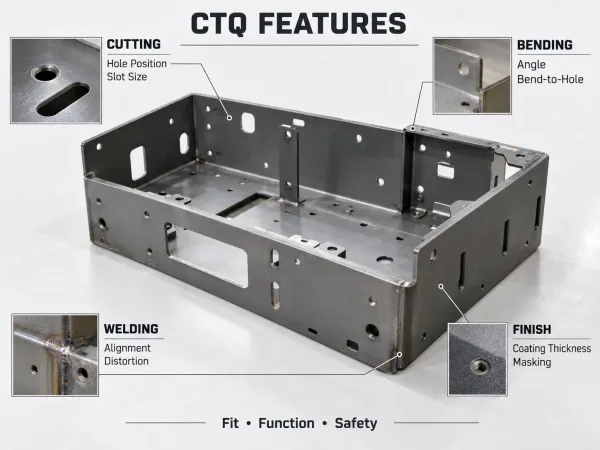
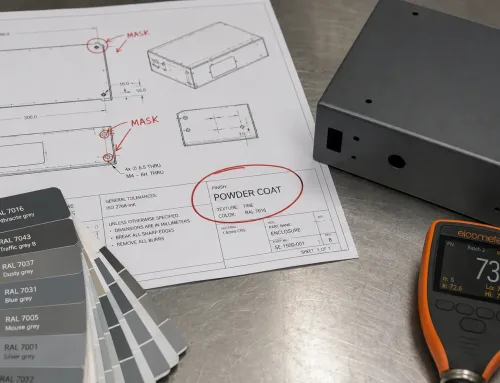
Kritische Blechteil-Prüfmerkmale in Verbindung mit Schneiden, Biegen, Schweißen und Oberflächenveredelung.
Wie man eine Liste kritischer Qualitätsmerkmale (CTQ) erstellt
Eine CTQ-Liste ist eine priorisierte Teilmenge der mit Balloons versehenen Zeichnungsmerkmale, die angibt, welche Merkmale eine 100%-Prüfung, engere Annahmekriterien oder spezifische Messmethoden erfordern. Um eine zu erstellen:
- Beginnen Sie mit den Montageschnittstellen. Jedes Merkmal, das mit einem anderen Teil zusammenpasst — Befestigungslöcher, Ausrichtstifte, Nut-und-Feder-Verbindungen, Dichtflächen — ist automatisch kritisch. Wenn es nicht passt, versagt die Baugruppe.
- Fügen Sie sicherheitskritische Merkmale hinzu. Bei Teilen in strukturellen, elektrischen oder druckbegrenzenden Anwendungen müssen Merkmale, die die Sicherheit beeinflussen (Schweißeinbrandtiefe, Lochrandabstand, Materialdicke an Spannungspunkten), unabhängig vom Toleranzwert als kritisch gekennzeichnet werden.
- Berücksichtigen Sie Merkmale mit bekannter Prozessvariabilität. Biegewinkel an langen Flanschen, Lochpositionen nahe Biegelinien, Ebenheit an geschweißten Platten und Beschichtungsdicke auf Sichtflächen sind von Natur aus variabel. Ihre Kennzeichnung als kritisch stellt sicher, dass der Lieferant sie misst, anstatt anzunehmen, dass sie innerhalb der Toleranz liegen.
- Kennzeichnen Sie Merkmale, die schwer nachzuarbeiten sind. Wenn eine Abweichung an einem bestimmten Merkmal das Verschrotten des Teils erfordern würde (z. B. ein übergroßes Loch an einem umgeformten Teil, das nicht ohne Beschädigung der Oberfläche aufgerieben werden kann), kennzeichnen Sie es als kritisch, damit der Lieferant bei der Einrichtung besonders darauf achtet.
Die CTQ-Liste sollte ein separates Dokument oder eine klar gekennzeichnete Spalte in der Prüfanforderungstabelle sein — nicht in den Zeichnungsnotizen vergraben, wo das Prüfteam des Lieferanten sie übersehen könnte.
Wie Sie FAI-Anforderungen über Ländergrenzen hinweg klar kommunizieren
Der technische Inhalt Ihres FAI-Pakets ist nur so gut wie die Fähigkeit Ihres Lieferanten, es korrekt zu interpretieren. Wenn der Käufer in den Vereinigten Staaten oder Europa und der Lieferant in Asien ansässig ist, können mehrere kommunikationsspezifische Risiken ein ansonsten vollständiges Paket untergraben.
Die vier Informationen, die grenzüberschreitende Missverständnisse verhindern
Fügen Sie über die technischen Dateien hinaus diese vier Punkte in jedes FAI-Paket ein, das Sie an einen Übersee-Lieferanten senden:
- Eine einseitige FAI-Anforderungsübersicht. Dies ist kein Ersatz für die Zeichnung oder die Qualitätsspezifikation — es ist ein einseitiges Dokument, das angibt: welche Revision der Zeichnung zu verwenden ist, welches Berichtsformat zu befolgen ist (AS9102, PPAP oder Ihre Unternehmensvorlage), welche Merkmale CTQ sind, wie viele Musterteile zu fertigen sind und die Frist für die FAI-Einreichung. Dieses Dokument dient als Schnellreferenzblatt für das Qualitätsteam des Lieferanten und verringert die Wahrscheinlichkeit, dass kritische Anforderungen in einer 15-seitigen Qualitätsspezifikation verloren gehen.
- Die genehmigte Zeichnungsrevisionsnummer — an drei Stellen angegeben. Tragen Sie sie in den Zeichnungsschriftkopf, in die FAI-Anforderungsübersicht und in die Bestellung ein. Revisionsabweichungen sind der häufigste Dokumentationsfehler bei grenzüberschreitender FAI. Wenn die Zeichnung Rev C angibt, die Bestellung Rev B angibt und die FAI-Anforderungsübersicht keine Revision erwähnt, muss der Lieferant raten — und er wird oft falsch raten.
- Eine Liste der Referenznormen mit vollständigen Bezeichnungen. Do not write “ISO tolerance” — write “ISO 2768-mK” for general tolerances. Do not write “ASTM material” — write “ASTM A1008 CS Type B.” Overseas suppliers work with many customers, each with different standard preferences. Ambiguous references lead to assumptions.
- Contact information for technical questions — with expected response time. Include the name and email of the engineer who can answer drawing interpretation questions, and state your expected turnaround time for technical clarifications. If the supplier sends a question and waits three business days for an answer, the FAI timeline stretches accordingly. Setting the expectation upfront — “we respond to technical questions within 24 hours” — keeps the process moving.
File Naming, Revision Control, and Language Clarity
Small details in file management can cause significant delays when working across borders:
- Use consistent file naming conventions. A file named “DWG-12345-RevC-FAI.pdf” is unambiguous. A file named “final_drawing_v3_approved_USE_THIS_ONE.pdf” is not. Include the part number, revision level, and file purpose in every filename.
- Lock the revision before sending. If you send a drawing and then update it while the supplier is already preparing the FAI, the balloon numbers may change, the inspection plan may need revision, and the timeline resets. Confirm that the drawing is at its final revision before initiating the FAI process.
- Avoid abbreviations that are not industry-standard. “CRS” for cold-rolled steel and “SS” for stainless steel are universally understood in manufacturing. Internal abbreviations like “ABC finish” or “Project Falcon spec” are not. If your company uses proprietary codes, include a glossary or use the full specification name.
- Provide measurements in both metric and imperial if there is any ambiguity. Most overseas sheet metal suppliers work in metric. If your drawing uses imperial dimensions, confirm that the supplier’s inspection equipment and CMM software are calibrated for imperial units — or provide a converted metric reference to reduce interpretation errors.
Wie Sie ein FAI-Paket prüfen, das Ihr Lieferant zurücksendet
The FAI package your supplier submits is not a document to file and forget. It is a quality record that you need to verify against your original requirements before approving production. The review process does not need to be time-consuming, but it does need to be systematic.
The Five-Point Review Checklist
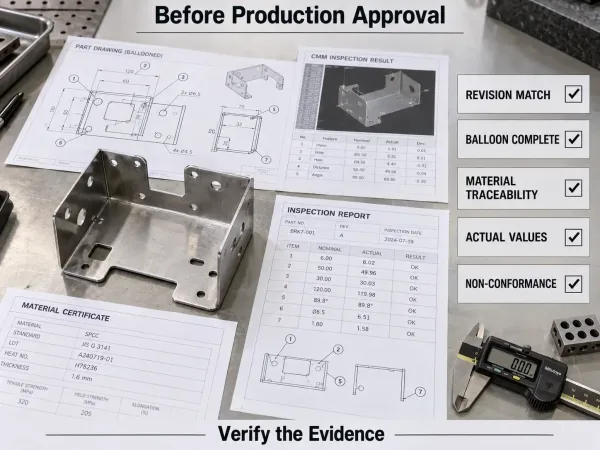
An FAI review showing drawing revision, balloon completeness, material traceability, measured values, and non-conformance records.
When you receive an FAI package from an overseas sheet metal supplier, check these five items before looking at individual measurements:
- Drawing revision match. Confirm that the balloon number on Form 1 and the drawing revision referenced in Form 3 match the revision you specified in the FAI requirements summary. This is the first check because a revision mismatch invalidates every measurement that follows.
- Balloon completeness. Count the balloon numbers on the drawing and compare them to the number of rows on Form 3. If your drawing has 87 balloons and Form 3 has 82 rows, five characteristics were not inspected. Request an explanation before proceeding — the missing features may be reference dimensions that were correctly excluded, or they may be critical features that were overlooked.
- Material certificate traceability. Check that the material certificate (mill test report) attached to Form 2 references the same heat number or lot number as the material used in the first articles. A generic certificate from a different batch is not traceable and should not be accepted. For sheet metal, confirm that the certificate specifies the correct thickness — coil-to-coil thickness variation is a real source of non-conformance.
- Actual measured values, not just pass/fail. For variable characteristics (dimensions with numerical tolerances), the supplier should report actual measured values — not just “PASS.” Measured values let you see how close each dimension is to the tolerance boundary. A hole diameter specified as 6.0 ±0.1 mm that measures 6.09 mm is technically passing, but it is only 0.01 mm from rejection. This data matters for process capability assessment and for predicting whether the supplier can hold tolerance consistently in production.
- Non-conformance documentation. If any characteristic is out of tolerance, it should be documented as a non-conformance with the measured value, the deviation from nominal, and a proposed disposition (use-as-is, rework, or scrap). A clean FAI report with no non-conformances on a complex part is not always a sign of quality — it may be a sign that the supplier did not measure carefully enough.
Red Flags That Should Trigger a Rejection
Beyond the five-point checklist, certain patterns in an FAI package indicate deeper process control issues:
- All measurements reported as nominal values. If every dimension on Form 3 shows the exact nominal value (e.g., 50.00, 25.00, 10.00) with no decimal variation, the measurements are likely fabricated rather than taken from an actual part. Real measurements always show some variation.
- CMM report without screenshots or point maps. A CMM report that lists numbers without graphical context does not prove where the measurements were taken on the part. Request screenshots or dimensional maps that show the measurement points overlaid on the part geometry.
- Material certificate dated months before the first article production date. This suggests the certificate may be from a different material lot than the one used for the first articles.
- No functional test data for assemblies. If the part is an assembly with hardware, the FAI should include evidence that the hardware was installed correctly and that the assembly fits its mating components. A dimensional-only FAI on an assembly is incomplete.
Nutzung des FAI-Fensters für DFM-Feedback
The FAI period is the last opportunity to make design or process changes before the cost of change increases dramatically. Once the supplier moves from first articles to volume production, modifying a bend sequence, relocating a hole, or adjusting a tolerance requires tooling changes, re-programming, and potentially re-inspection — all of which add cost and delay.
During the FAI process, the supplier’s engineers are producing parts for the first time using production-intent tooling and processes. This is when they discover practical issues that may not be visible in a CAD model:
- A bend sequence that causes interference between the press brake die and an adjacent flange, requiring a different bending order or a relief cut.
- A hole position that is technically within tolerance but falls in the heat-affected zone of a weld, weakening the material around the hole.
- A tolerance that is tighter than the process can reliably hold, adding inspection cost and scrap rate without improving part function.
- A surface finish requirement that conflicts with a subsequent operation — for example, a powder-coated surface that needs to be masked for a grounding point, but the masking area was not specified.
If your supplier identifies these issues during FAI and communicates them as DFM recommendations, treat them as valuable engineering input rather than resistance to the drawing. Accepting a DFM change at the FAI stage — for example, relaxing a ±0.1 mm tolerance to ±0.2 mm on a non-critical feature, or moving a hole 2 mm away from a bend line — typically costs nothing in tooling and saves significant cost in production.
The best overseas suppliers include DFM observations as a standard section in their FAI submission. If your supplier does not, ask for them explicitly: “Please include any DFM recommendations or process capability concerns observed during first article production.”
FAQ
SR-MFG supports overseas OEM buyers with complete FAI documentation packages for custom sheet metal parts — including ballooned drawings, AS9102-compliant reports, material certifications, and DFM feedback integrated into the first article process. To discuss your project requirements, contact our engineering team.